Деформация дна банок для горячего розлива после транспортировки: причины и руководство по проверке
Банки для горячего розлива с деформацией дна после транспортировки: как оценить материалы, конструкцию и производственный процесс
В производстве консервов готовая банка может выглядеть нормально при выходе с линии, но показать деформацию дна после горячего розлива, укупорки, охлаждения, упаковки и транспортировки на дальние расстояния.
Типичные наблюдения включают вогнутое дно банки, деформацию по краю донышка, локальную потерю круглости или снижение устойчивости при штабелировании. Эти состояния могут стать более заметными после торможения транспортного средства, неровных дорог, вибрации контейнера или обработки при погрузке и разгрузке.
Условия транспортировки являются важными переменными. Однако во многих случаях вибрация или резкое воздействие могут служить скорее спусковым крючком, чем единственной основной причиной. Устойчивость банки во время транспортировки также зависит от выбора материала, конструкции донышка, качества двойного шва, процесса охлаждения, метода упаковки и общей устойчивости к деформации.
По этой причине наиболее эффективным подходом является изучение деформации с нескольких сторон, а не приписывание всей проблемы только дорожным условиям.
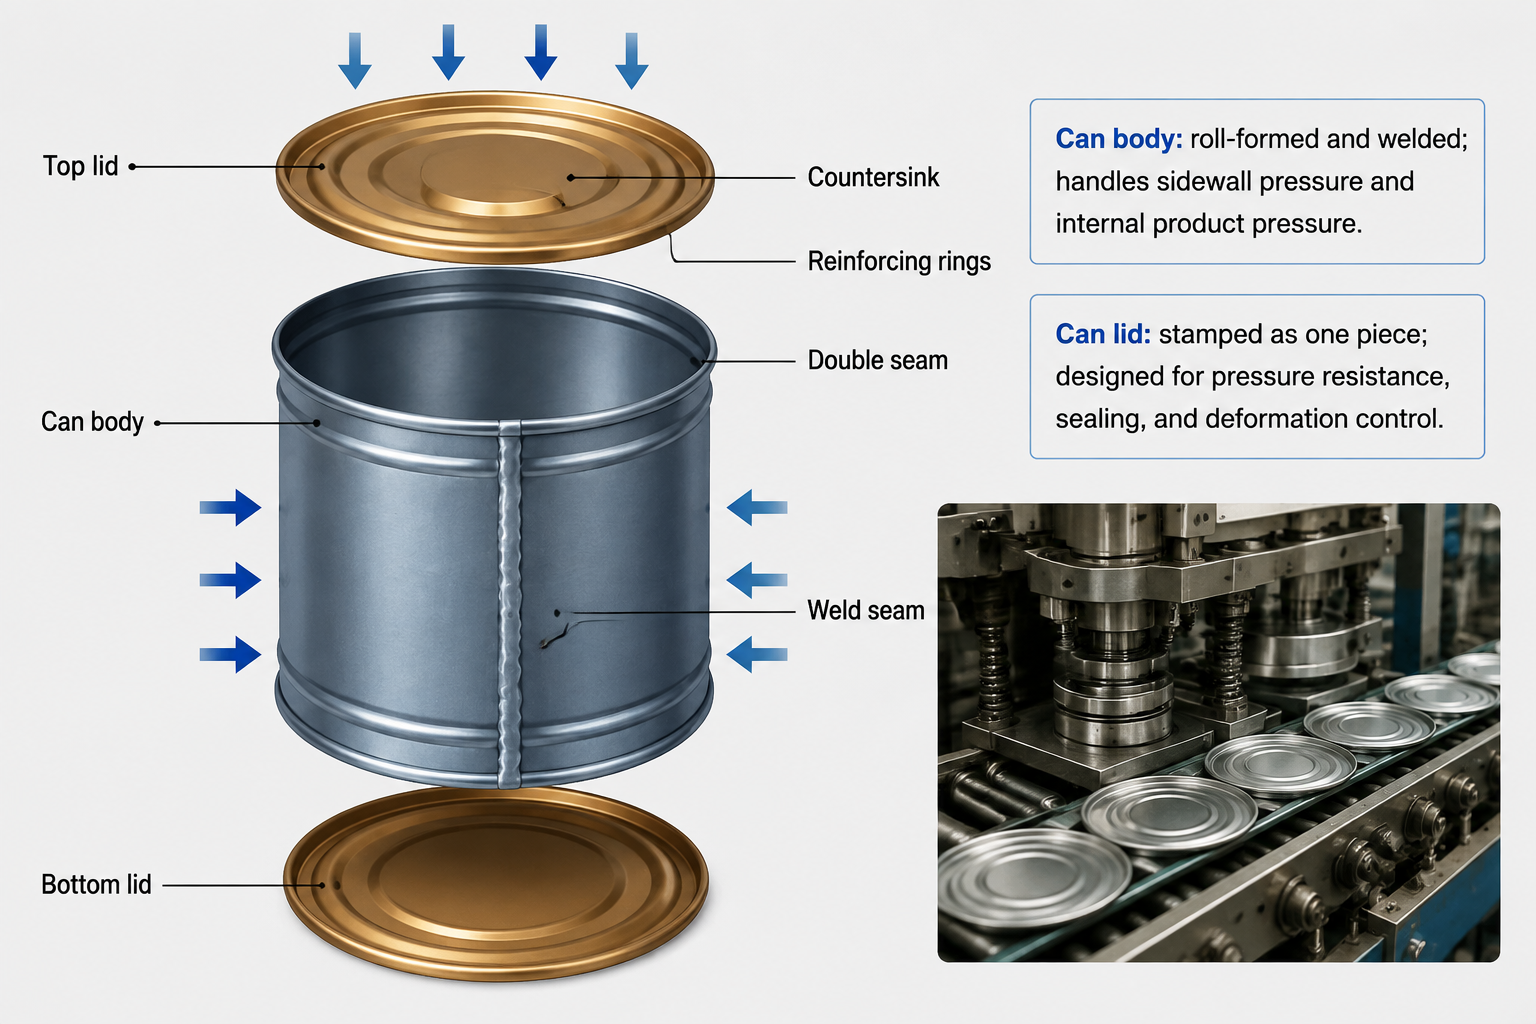
Корпус банки и донышки выполняют разные функции
Типичная трехсоставная круглая банка состоит из одного корпуса и двух донышек. Корпус в основном обеспечивает цилиндрическую стенку, поддерживает сварочные и формовочные операции и способствует прочности при штабелировании. Донышки обеспечивают герметизацию и уплотнение, а также сопротивляются перепадам давления и внешним нагрузкам при обработке и транспортировке.
Для многих конструкций пищевых банок корпус и донышки выбираются не по одной и той же логике выбора материала. Спецификации донышек могут различаться в зависимости от:
- Диаметра и высоты банки;
- Типа продукта и температуры розлива;
- Условий охлаждения и стерилизации;
- Внутреннего вакуума или давления после охлаждения;
- Диаметра донышка, глубины зенковки и конструкции панели;
- Толщины материала и механических свойств;
- Конструкции двойного шва и требований к герметизации;
- Условий штабелирования, обработки и транспортировки.
В некоторых случаях донышки могут требовать большей устойчивости к деформации, чем корпус. Однако это не должно сводиться к абсолютному правилу, что донышко всегда должно быть толще корпуса. Правильная спецификация зависит от формата банки, процесса розлива, характеристик продукта и ожидаемых условий эксплуатации.
Ключевой вопрос заключается в том, были ли корпус, верхнее и нижнее донышки подобраны в соответствии с различными нагрузками, которые они будут испытывать на протяжении всего процесса упаковки.
Почему у банок горячего розлива может развиться вогнутая деформация дна
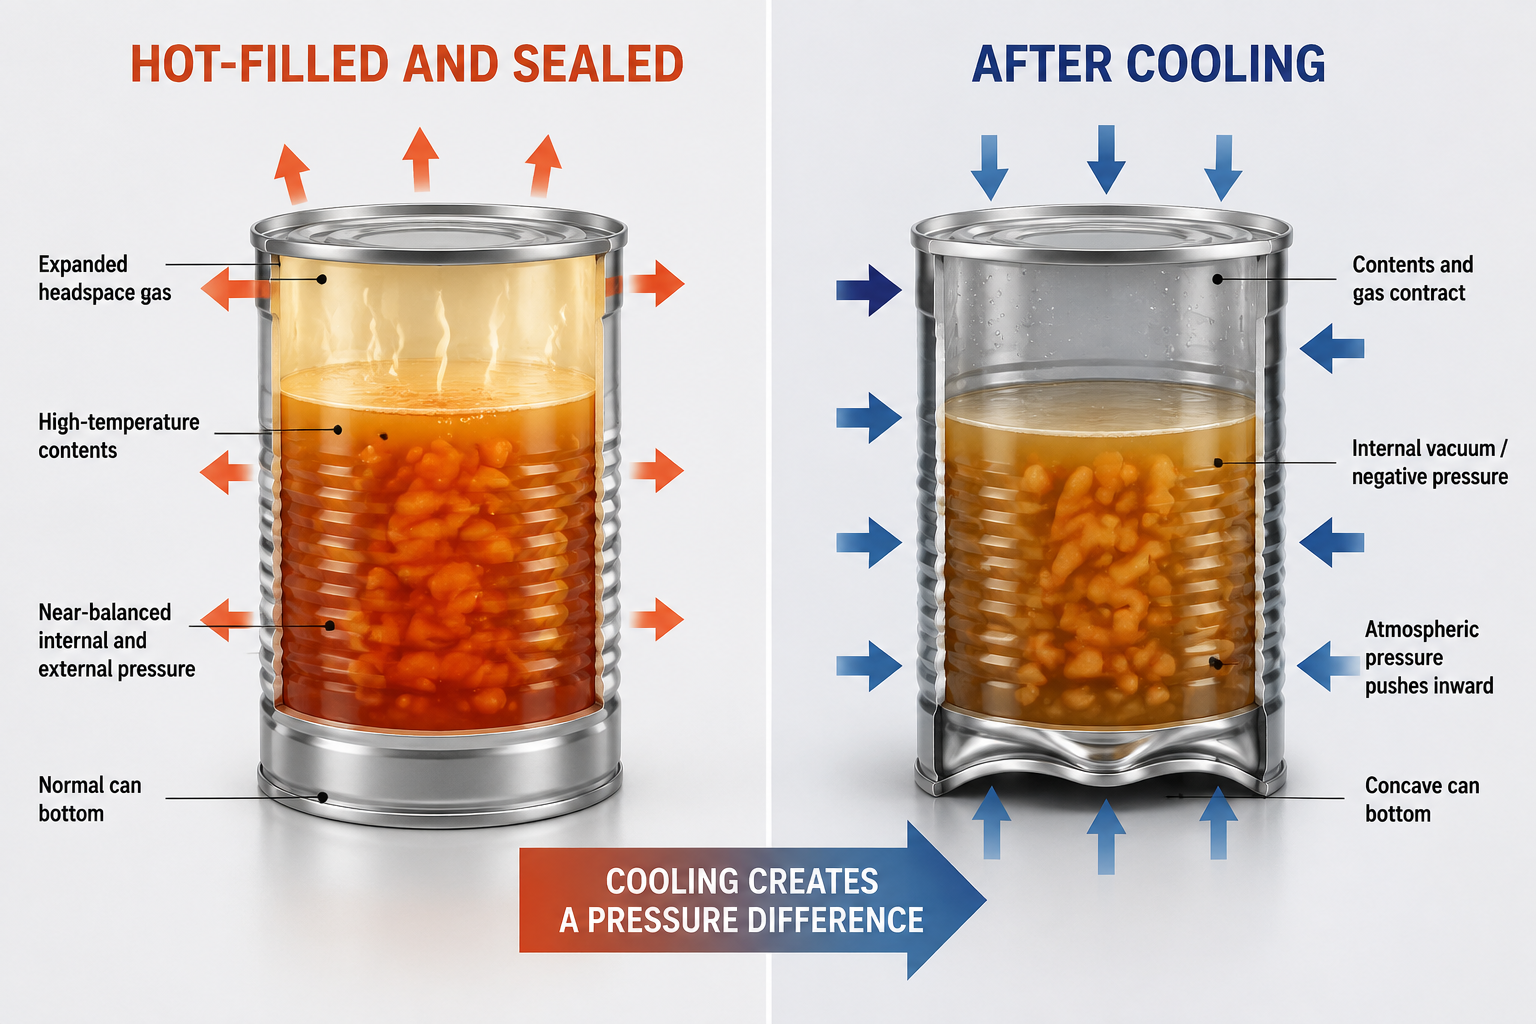
При горячем розливе продукт и воздушное пространство внутри банки обычно имеют повышенную температуру. После укупорки продукт и воздух в пространстве охлаждаются. По мере сжатия содержимого и внутреннего газа давление внутри банки падает.
Это создает разницу давлений внутри и снаружи банки. Атмосферное давление затем воздействует на донышки банки. Если материал и конструкция донышка обладают достаточным сопротивлением, банка остается стабильной. Если донышко близко к своему пределу деформации, оно может постепенно прогибаться внутрь.
Такой тип деформации может иметь несколько характеристик:
- Относительно большая область панели донышка прогибается внутрь;
- Усиливающие кольца или рифления деформируются;
- Деформация более обширна, чем единичная отметка от удара;
- Проблема проявляется после охлаждения или становится более заметной при транспортировке;
- Может быть затронута только часть банок из одной производственной партии;
- Деформация может быть более заметна на нижнем донышке, чем на верхнем.
Для сравнения, прямое внешнее воздействие часто создает более локализованную вмятину, видимую складку или нерегулярный контактный след.
Это различие полезно, так как помогает отделить структурную деформацию или деформацию, связанную с давлением, от простого удара при обработке. На практике оба фактора могут существовать одновременно: банка с ограниченным структурным запасом может оставаться стабильной в нормальных условиях, но деформироваться после вибрации или резкого движения во время транспортировки.
Оценка готовой банки по характеру деформации
Когда дно банки становится вогнутым, первый шаг — определить тип и время возникновения деформации.
| Наблюдение за готовой банкой | Возможная область для проверки | Рекомендуемая проверка |
|---|---|---|
| Вогнутая деформация появляется вскоре после охлаждения | Внутреннее давление, прочность донышка и формовка донышка | Проверить вакуум готовой банки, толщину донышка, глубину зенковки и форму панели |
| Деформация усиливается после вибрации или торможения | Структурный запас и нагрузка при транспортировке | Сравнить образцы до и после транспортировки или вибрационных испытаний |
| Затронута только часть партии | Однородность материала или формовки | Сравнить образцы по партиям материала, производственным сменам и станкам |
| Деформация сосредоточена вокруг центра или усиливающих колец | Формовка панели донышка и оснастка | Проверить состояние оснастки, глубину формовки, геометрию рифлений и пружинение |
| Верхнее и нижнее донышки ведут себя по-разному | Разные спецификации донышек или условия формовки | Проверить спецификации двух донышек отдельно |
| Деформация дна сопровождается овальностью корпуса | Прочность корпуса, зона сварки или нагрузка при штабелировании | Проверить круглость корпуса, качество сварки, опору поддона и давление штабеля |
| Деформация сопровождается течью или дефектами шва | Стабильность двойного шва | Проверить размеры шва, перекрытие, плотность, гофры и уплотнительную пасту |
| Проблема в основном проявляется в продуктах горячего розлива | Условия розлива, укупорки и охлаждения | Записать температуру розлива, время укупорки, кривую охлаждения и конечный вакуум |
Полезное исследование должно включать образцы с нескольких этапов производства:
- Пустая банка до розлива;
- Банка сразу после укупорки;
- Банка после охлаждения;
- Банка перед загрузкой;
- Банка после транспортировки;
- Деформированная банка из затронутой партии.
Сравнение этих образцов может помочь определить, развивалось ли состояние уже после укупорки, появилось ли во время охлаждения или стало заметным только после загрузки и транспортировки.
Толщина материала важна, но это не единственный фактор
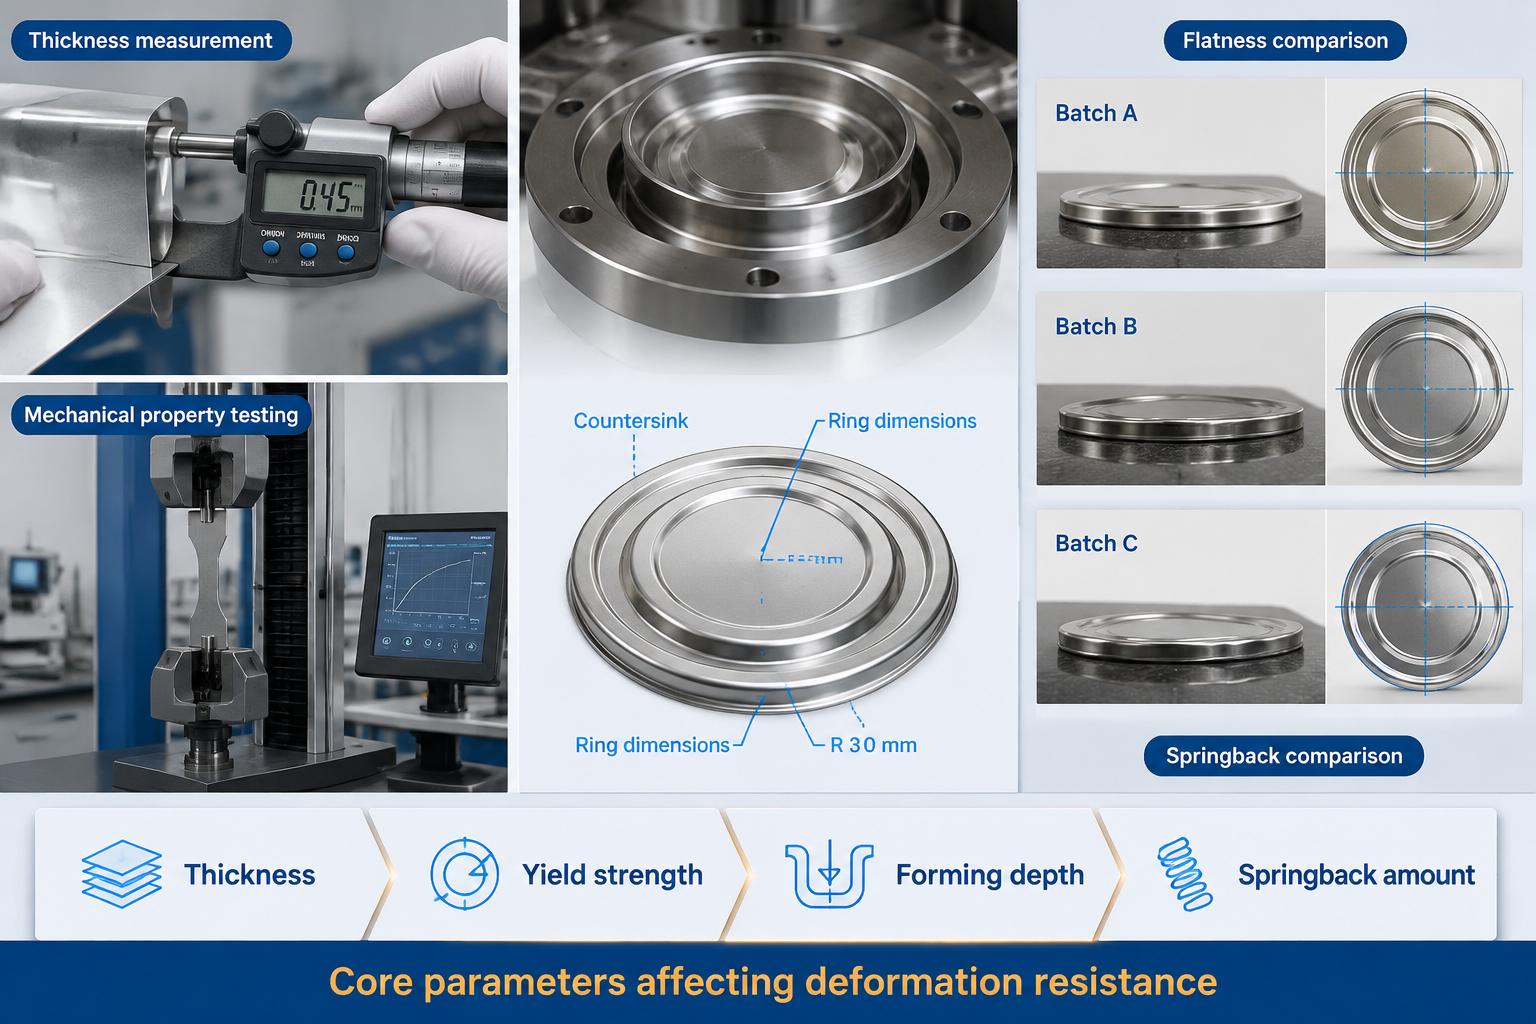
Толщина донышка является важной спецификацией, но сама по себе толщина не определяет окончательную устойчивость донышка банки к деформации. Марка стали, предел текучести, предел прочности, относительное удлинение, твердость, отпуск и формуемость — все это может влиять на результат.
При оценке материалов для донышек банок полезно подтвердить:
- Фактическую толщину и допуск на толщину;
- Марку стали и механические свойства;
- Твердость или состояние отпуска;
- Глубину формовки после штамповки;
- Состояние усиливающих колец или рифлений;
- Плоскостность донышка и пружинение;
- Влияние покрытия, лака или уплотнительной пасты;
- Однородность между партиями материала;
- Совместимость материала и выбранной оснастки.
Спецификация материала, близкая к нижнему пределу конструкции, может казаться приемлемой в условиях пустой банки или комнатной температуры. Однако после горячего розлива и охлаждения донышко подвергается постоянному внешнему давлению. Если добавить транспортную вибрацию и нагрузку от поддона, небольшая разница в материале или однородности формовки может стать заметной как деформация дна.
В то же время использование более толстого или более твердого материала не является автоматически лучшим решением. Чрезмерная твердость или неподходящее состояние материала могут увеличить риск образования трещин при формовке, недостаточного формирования рифлений, пружинения или проблем с адаптацией двойного шва.
Более надежный подход — подобрать материал и конструкцию в соответствии с диаметром банки, продуктом, температурой розлива, процессом охлаждения, условиями укупорки и транспортной средой.
Качество двойного шва также может влиять на нагрузку банки
Хотя видимая проблема может быть локализована на дне, двойной шов также следует проверить. Корпус банки, донышко, уплотнительная паста и двойной шов работают вместе как одна закрытая упаковочная система.
Если размеры шва или состояние герметизации нестабильны, внутреннее давление и герметичность банки могут варьироваться. Это может изменить реакцию донышек и корпуса во время охлаждения и транспортировки.
Важные проверки шва могут включать:
- Размеры шва первой и второй операций;
- Ширину, толщину шва и глубину зенковки;
- Перекрытие крючка корпуса и крючка крышки;
- Плотность шва и состояние гофров;
- Распределение и отверждение уплотнительной пасты;
- Настройки закаточного патрона и роликов;
- Скорость и давление закатки;
- Различия между станками, сменами и производственными линиями.
Визуального осмотра может быть недостаточно. Для затронутых банок анализ разборки шва может предоставить более полезную информацию о фактическом состоянии системы укупорки.
Условия транспортировки следует рассматривать как часть общей системы
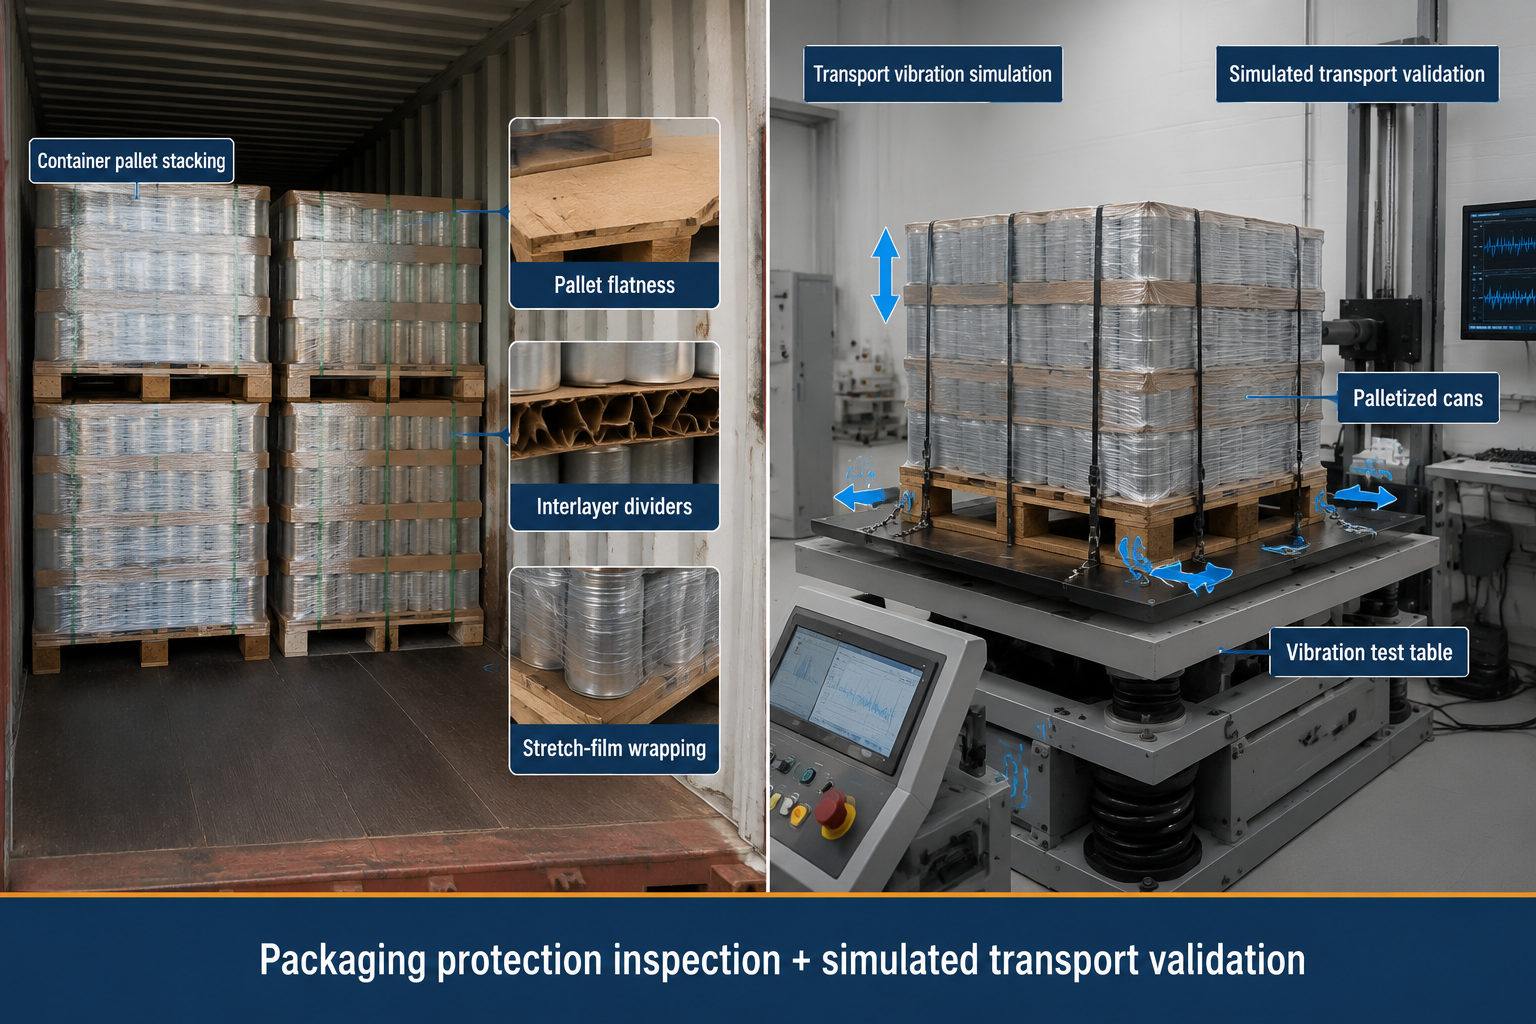
Транспортировка на дальние расстояния может подвергать банки нескольким типам внешних нагрузок:
- Внезапное торможение и ускорение;
- Неровные дорожные покрытия;
- Непрерывная вибрация транспортного средства;
- Движение контейнера на море;
- Удар при погрузке и разгрузке;
- Давление штабелирования на поддоне;
- Изменения температуры;
- Локальное давление от нестабильной упаковки.
Следующие условия упаковки также следует проверить:
- Является ли основание поддона ровным и имеет ли оно адекватную опору;
- Равномерно ли расположены банки;
- Обеспечивают ли разделители и межслойные листы достаточную поддержку;
- Наносится ли стретч-пленка равномерно;
- Подходит ли высота штабелирования;
- Есть ли большие зазоры внутри контейнера;
- Были ли банки достаточно охлаждены перед упаковкой;
- Был ли груз закреплен от смещения.
Однако улучшение условий транспортировки не должно заменять оценку собственных структурных характеристик банки. Если один и тот же тип деформации появляется на разных транспортных средствах, маршрутах или условиях отгрузки, возможно, полезно рассмотреть вместе материал, конструкцию донышка, процесс формовки и условия внутреннего давления.
Практический трехэтапный метод проверки
Для банок с горячим розливом, у которых наблюдается деформация дна, трехэтапное сравнение может сделать исследование более объективным.
Этап первый: Осмотр после производства Проверьте внешний вид донышка, круглость корпуса банки, размеры двойного шва и общее состояние укупорки сразу после производства.
Этап второй: Осмотр после охлаждения Запишите температуру продукта, внутренний вакуум, форму панели донышка и любые ранние признаки прогиба внутрь или искажения рифлений.
Этап третий: Осмотр до и после транспортировки Сравните образцы перед загрузкой с образцами после фактической транспортировки или смоделированного штабелирования и вибрации. Сравнение должно включать как нормальные банки, так и затронутые банки из того же производственного периода.
Этот подход помогает отделить состояния, возникающие во время производства, от тех, которые становятся заметными во время охлаждения, упаковки или транспортировки.
Улучшение коммуникации между командами по материалам и производству банок
Многие проблемы с деформацией банок легче предотвратить, когда поставщик материала, производитель банок и производитель продуктов питания подтверждают основные условия эксплуатации на раннем этапе.
Следующая информация особенно полезна:
- Диаметр и высота банки;
- Спецификации материала корпуса и донышек;
- Тип продукта и температура розлива;
- Воздушное пространство и ожидаемый вакуум;
- Условия укупорки и охлаждения;
- Требования к двойному шву;
- Схема укладки на поддоне и высота штабеля;
- Расстояние и маршрут транспортировки;
- Метод загрузки контейнера;
- Любые предыдущие наблюдения деформации или течи.
Эта информация не обязательно требует серьезных изменений в производственном процессе. Во многих случаях она просто позволяет проверить каждую спецификацию в правильном контексте и помогает избежать использования одной общей схемы материалов для разных форматов банок или условий розлива.
Заключение
Деформация дна после транспортировки банок горячего розлива может быть связана с торможением, дорожной вибрацией, штабелированием или обработкой. Однако на вероятность деформации также влияют структурный запас банки, внутреннее давление после охлаждения, материал донышка, состояние формовки, качество двойного шва и метод упаковки.
Корпус, верхнее и нижнее донышки трехсоставной банки не обязательно испытывают одинаковые нагрузки. Их толщина материала, марка стали, твердость, формовочная конструкция и условия герметизации должны оцениваться в соответствии с фактическим форматом банки и процессом розлива.
Банка, которая выглядит нормальной перед розливом или сразу после производства, все равно может деформироваться позже, когда она подвергнется перепадам давления, связанным с охлаждением, нагрузкам от поддонов, вибрации и транспортировке на дальние расстояния.
По этой причине оценка характера деформации и времени ее первого появления часто может предоставить более полезную информацию, чем сосредоточение на единичном транспортном происшествии. Полная оценка материалов, конструкции банки, условий обработки, качества герметизации, охлаждения и логистики может помочь выявить реальные способствующие факторы и повысить стабильность будущего производства.
Для пищевых банок, банок для напитков и других видов металлической упаковки ранняя коммуникация между поставщиком материала, производителем банок и производителем конечного продукта может помочь подтвердить наиболее подходящий материал и конструкцию до начала массового производства. Это способствует более стабильной работе от розлива до конечной поставки.
Related News
Other news you might be interested in
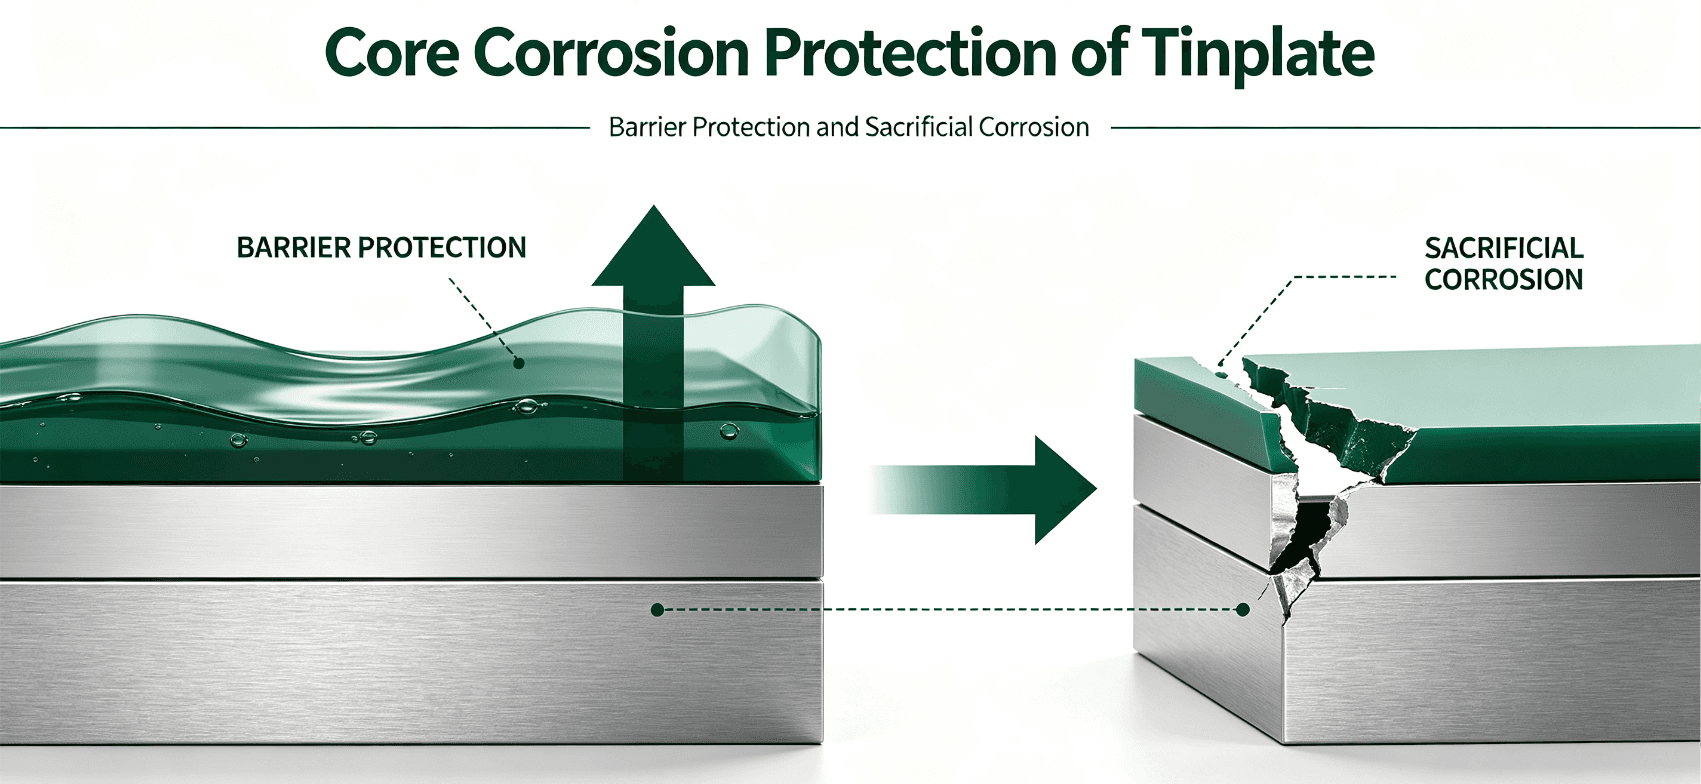
Sacrificial Corrosion & Barrier Protection: Core Anti-Corrosion Principle of Tinplate
The service life and storage safety of metal food cans largely depend on the anti-corrosion performance of packaging materials. As the most widely used substrate for food cans and general metal containers, ETP electrolytic tinplate adopts two core anti-corrosion mechanisms: barrier protection and sacrificial anode protection. These two protection systems work together to ensure stable corrosion resistance in complex food filling and high-temperature sterilization environments.

Sulfuration Black Spot Analysis: Material Causes and Solutions for Food Cans
Sulfuration black spots inside food cans are one of the most common quality puzzles for can manufacturers. Many factories mistakenly attribute the problem to coating or sterilization process issues. In fact, most recurring sulfuration discoloration stems from **incorrect metal substrate selection and surface passivation defects. This article professionally analyzes the essential material causes of can sulfuration black spots, clarifies the performance differences between ETP tinplate and TFS tin-free steel in anti-sulfur scenarios, and provides targeted, actionable solutions for mass can production.
Want to know more?
Get in touch with us for more information about our services and products.