BA vs CA Hojalata: Diferencias, Propiedades y Aplicaciones
BA vs CA Hojalata: Por Qué la Diferencia Importa
Cuando los compradores adquieren hojalata para envases y uso industrial, normalmente se centran primero en el espesor, la dureza y el peso del recubrimiento. Sin embargo, la ruta de producción del acero base también importa. Una de las distinciones más importantes es si el material es hojalata BA u hojalata CA.
- BA significa recocido en lotes (batch annealed)
- CA significa recocido continuo (continuously annealed)
Ambos tipos se utilizan en el mercado, pero no se comportan exactamente igual en la producción. Para fabricantes de latas, fabricantes finales, procesadores y compradores de gran volumen, comprender la diferencia ayuda a reducir el ensayo y error, mejorar la compatibilidad con la línea y respaldar decisiones de compra más estables.
¿Qué es la Hojalata BA?
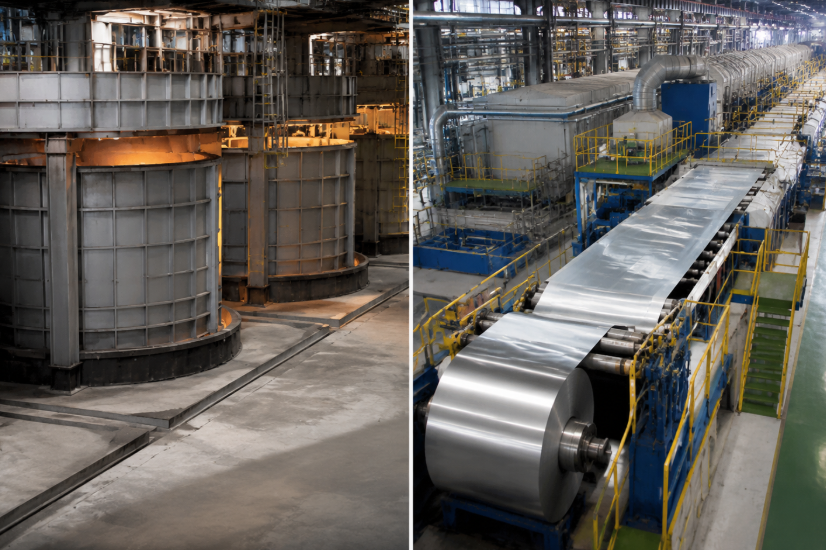
La hojalata BA está hecha de acero que ha sido recocido en lotes. En este proceso, las bobinas de acero laminado en frío se recocen en lotes durante un ciclo de calentamiento y enfriamiento más largo.
Esta ruta de producción puede otorgar al material características que a menudo se asocian con:
- buena formabilidad
- una respuesta más blanda y dúctil en ciertas aplicaciones
- idoneidad para algunas operaciones de embutición y conformado
Debido a estas características, la hojalata BA a menudo se considera cuando los compradores valoran mucho el rendimiento de conformado.
¿Qué es la Hojalata CA?
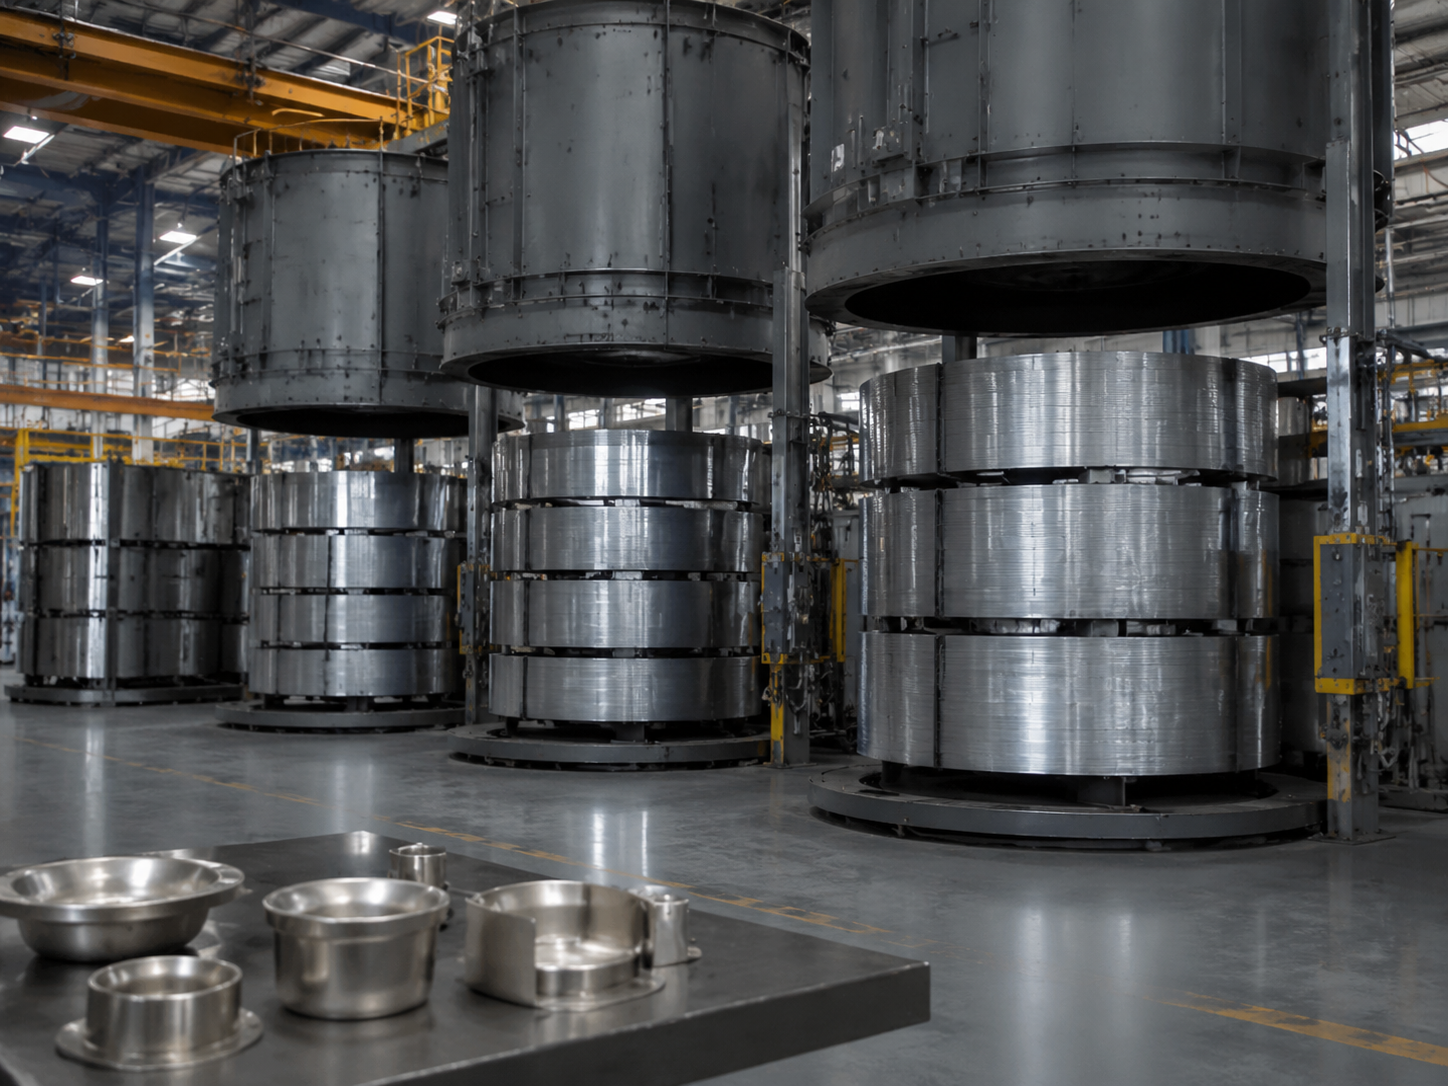
La hojalata CA está hecha de acero que ha sido recocido continuamente. En este proceso, la tira de acero pasa a través de una línea de recocido continuo a alta velocidad.
La hojalata CA a menudo se asocia con:
- propiedades mecánicas más uniformes
- consistencia de producción a gran escala más suave
- idoneidad para la fabricación moderna de alto volumen
- rendimiento estable en muchas aplicaciones de envasado estándar
Para los compradores industriales, la hojalata CA se utiliza ampliamente donde la consistencia y la eficiencia del suministro son importantes.
Las Principales Diferencias Entre la Hojalata BA y CA
1. Proceso de recocido
La diferencia más básica es el método de recocido:
- BA utiliza recocido en lotes
- CA utiliza recocido continuo
Esto afecta el perfil mecánico y la consistencia de producción del material terminado.
2. Características de formabilidad
La hojalata BA a menudo se selecciona cuando se requiere una capacidad de conformado más fuerte en aplicaciones específicas.
La hojalata CA también funciona bien en muchos procesos de envasado, pero en algunos casos, los compradores pueden encontrar que la BA es más adecuada cuando la operación requiere un comportamiento de conformado o modelado más exigente.
3. Consistencia mecánica
La hojalata CA a menudo se prefiere por su consistencia en la producción continua a gran escala.
Para los compradores que operan líneas estables de alta velocidad, esto puede ser una ventaja importante.
4. Preferencia de aplicación
Algunos compradores y fábricas tienen preferencias establecidas basadas en la configuración del equipo, la estructura del producto terminado o la experiencia de producción histórica.
En la práctica, la elección "mejor" suele ser la que se adapta más fiablemente a la línea de producción y al requisito de uso final, no la que suena más avanzada en el papel.
¿Cuál es Mejor para la Fabricación de Latas?
No hay una única respuesta para cada fábrica.
Para algunas aplicaciones de fabricación de latas, la hojalata BA puede ser preferida debido a su comportamiento de conformado. Para otras, la hojalata CA puede ser la mejor opción debido a su consistencia, disponibilidad e idoneidad para el procesamiento de alto volumen.
El material adecuado depende de:
- el tipo de lata o componente de envase
- la configuración de la línea de producción
- el método de conformado
- la combinación requerida de dureza y espesor
- la necesidad del comprador de estabilidad en pedidos repetidos
Para los grandes compradores industriales, suele ser más útil preguntar cuál se adapta mejor a nuestra línea y producto, en lugar de cuál es universalmente mejor.
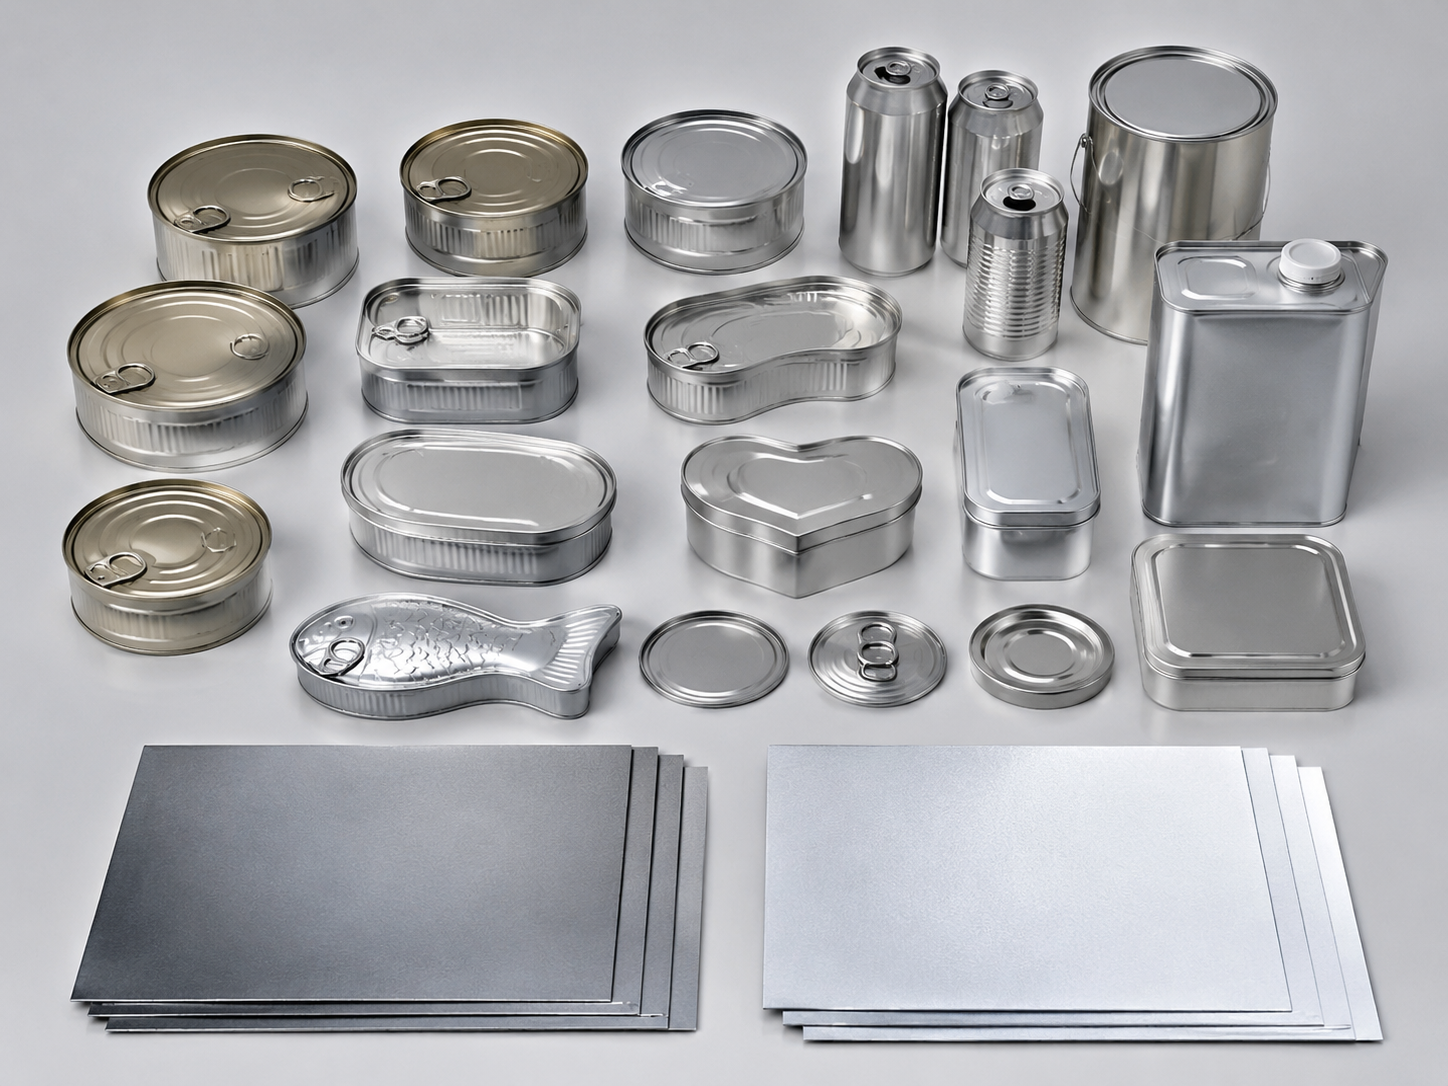
Qué Deben Revisar los Compradores Antes de Elegir BA o CA
Antes de confirmar un pedido, los compradores deben revisar estos puntos:
Tipo de aplicación
¿Es la hojalata para cuerpos de latas, fondos, tapas, cierres u otros componentes de envase?
Dificultad de conformado
¿La pieza requiere embutición, doblado o conformado más exigente?
Velocidad de línea y requisitos de consistencia
¿El comprador opera una línea de alta velocidad donde la estabilidad lote a lote es especialmente importante?
Estándar de producción existente
¿La fábrica ya está calificada para material BA o CA de otro proveedor?
Riesgo de cambio
¿Cambiar de BA a CA, o de CA a BA, requerirá una nueva validación o ajuste de línea?
Para clientes con gran demanda anual, cambiar el tipo de material base sin pruebas puede introducir un riesgo de producción innecesario.
Por Qué Esta Decisión Importa en la Adquisición de Gran Volumen
Para pedidos más pequeños, los compradores a veces se centran principalmente en la cotización y la entrega. Pero para la adquisición industrial más grande, el costo de una mala coincidencia de material es mucho mayor.
Una elección incorrecta de BA/CA puede causar:
- inestabilidad en el conformado
- ajustes de línea
- menor eficiencia de producción
- más chatarra
- retrasos en la calificación al cambiar de proveedor
- mayor riesgo general de adquisición
Por eso, los compradores experimentados suelen querer que los proveedores discutan los detalles de la aplicación, no solo envíen una hoja de precios.
Cuándo Solicitar Confirmación Técnica
Los compradores deben solicitar confirmación técnica o soporte de prueba cuando:
- cambien de proveedor
- lancen un nuevo formato de lata
- reduzcan el espesor para controlar costos
- cambien el rango de dureza
- pasen de una ruta de recocido a otra
- planeen producción estacional de alto volumen
En estos casos, la alineación temprana es mucho mejor que resolver problemas después de que el material llegue.
Preguntas Frecuentes
¿Qué significa BA en hojalata?
BA significa recocido en lotes. El acero se recuece en lotes en lugar de en una línea continua.
¿Qué significa CA en hojalata?
CA significa recocido continuo. El acero pasa a través de un proceso de recocido continuo.
¿Es la hojalata BA más formable que la hojalata CA?
En algunas aplicaciones, la hojalata BA a menudo se considera más adecuada para requisitos de conformado más exigentes. Sin embargo, la elección correcta depende del proceso de producción real.
¿Es la hojalata CA mejor para la producción de alto volumen?
La hojalata CA a menudo se valora por su consistencia e idoneidad en entornos de fabricación continua y de alto volumen.
¿Pueden los compradores cambiar directamente de BA a CA?
No siempre. El cambio debe revisarse en función de la compatibilidad de la línea de producción y los requisitos de la aplicación.
---
¿Necesita ayuda para elegir entre hojalata BA y CA para su aplicación de envasado?
Related News
Other news you might be interested in

Tinplate Coating Peeling Risk Analysis and Avoidance Under High-Temperature Retort Sterilization
High-temperature retort sterilization is an essential process for shelf-stable food cans. However, long-term high-temperature and high-pressure environments easily cause coating blistering, delamination and peeling on the inner wall of metal cans. Many can manufacturers attribute coating failure solely to lacquer quality or baking process. In fact, **tinplate substrate performance, surface condition and material matching** are the core hidden causes of most high-temperature coating peeling problems. This article professionally analyzes the root causes of tinplate coating peeling under retort conditions, explains the difference in high-temperature resistance between ETP tinplate and TFS steel, and summarizes practical and operable avoidance solutions for mass production.
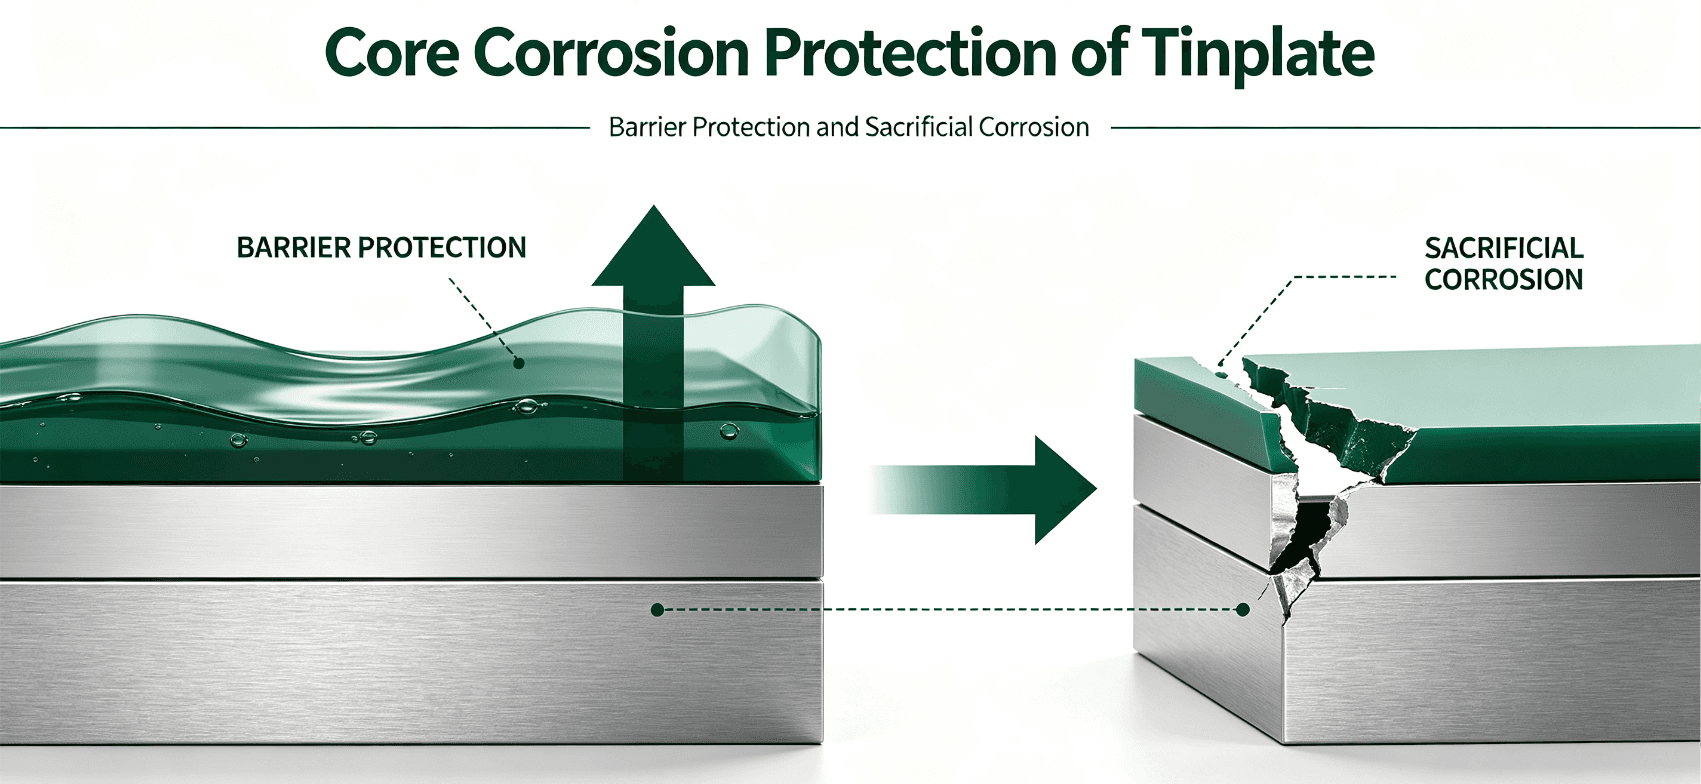
Sacrificial Corrosion & Barrier Protection: Core Anti-Corrosion Principle of Tinplate
The service life and storage safety of metal food cans largely depend on the anti-corrosion performance of packaging materials. As the most widely used substrate for food cans and general metal containers, ETP electrolytic tinplate adopts two core anti-corrosion mechanisms: barrier protection and sacrificial anode protection. These two protection systems work together to ensure stable corrosion resistance in complex food filling and high-temperature sterilization environments.
Want to know more?
Get in touch with us for more information about our services and products.