تسطيح قاع علب الأطعمة المعبأة ساخنة بعد النقل: الأسباب ودليل الفحص
علب الطعام المعبأة ساخنًا مع تقعر القاع بعد النقل: كيفية مراجعة المواد والهيكل وعملية التصنيع
في عمليات تعليب الطعام، قد تبدو العلبة النهائية طبيعية عند مغادرتها خط الإنتاج ولكنها تظهر تشوهًا في القاع بعد التعبئة الساخنة، والختم، والتبريد، والتعبئة، والنقل لمسافات طويلة.
تشمل الملاحظات النموذجية تقعر قاع العلبة، وتشوهًا حول لوحة النهاية، وفقدانًا موضعيًا للاستدارة، أو انخفاضًا في ثبات التكديس. قد تصبح هذه الحالات أكثر وضوحًا بعد فرملة المركبة، أو الطرق غير المستوية، أو اهتزاز الحاوية، أو المناولة أثناء التحميل والتفريغ.
ظروف النقل هي متغيرات مهمة. ومع ذلك، في كثير من الحالات، قد يعمل الاهتزاز أو الصدمة المفاجئة كمحفز وليس كسبب أساسي وحيد. يعتمد ثبات العلبة أثناء النقل أيضًا على اختيار المواد، وهيكل النهاية، وجودة اللحمة المزدوجة، وعملية التبريد، وطريقة التعبئة، والمقاومة الكلية للتشوه.
لهذا السبب، فإن النهج الأكثر فعالية هو فحص التشوه من عدة زوايا بدلاً من إرجاع المشكلة بأكملها إلى ظروف الطريق وحدها.
جسم العلبة والنهايات لا تؤدي نفس الوظيفة
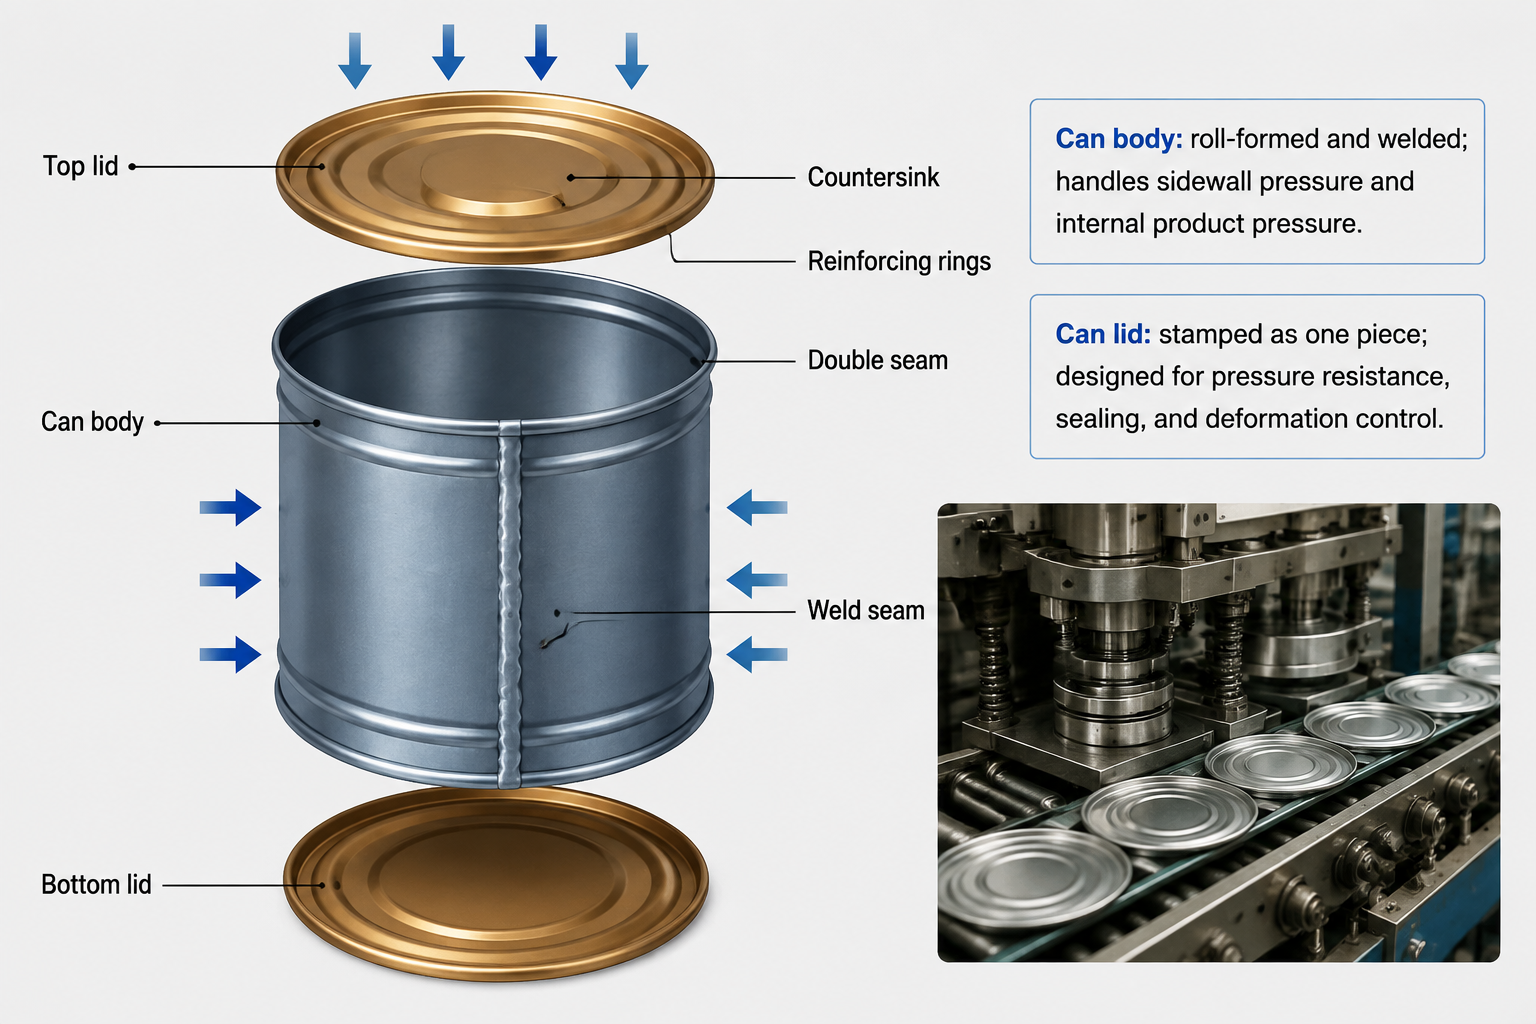
تتكون العلبة المستديرة النموذجية ثلاثية القطع من جسم واحد ونهايتين. يوفر الجسم بشكل أساسي الجدار الأسطواني، ويدعم عمليات اللحام والتشكيل، ويساهم في قوة التكديس. توفر النهايات الإغلاق والختم بينما تقاوم أيضًا تغيرات الضغط والأحمال الخارجية أثناء المناولة والنقل.
بالنسبة للعديد من تصاميم علب الطعام، لا يتم اختيار الجسم والنهايات باستخدام نفس المنطق المادي تمامًا. قد تختلف مواصفات النهاية وفقًا لـ:
- قطر العلبة وارتفاعها؛
- نوع المنتج ودرجة حرارة التعبئة؛
- ظروف التبريد والتعقيم؛
- الفراغ أو الضغط الداخلي بعد التبريد؛
- قطر النهاية، وعمق الغاطس، وتصميم اللوحة؛
- سمك المواد وخصائصها الميكانيكية؛
- تصميم اللحمة المزدوجة ومتطلبات الختم؛
- ظروف التكديس والمناولة والنقل.
في بعض التطبيقات، قد تتطلب النهايات مقاومة أكبر للتشوه من الجسم. ومع ذلك، لا ينبغي اختزال هذا إلى قاعدة مطلقة بأن النهاية يجب أن تكون دائمًا أكثر سمكًا من الجسم. تعتمد المواصفات الصحيحة على شكل العلبة، وعملية التعبئة، وخصائص المنتج، وظروف الخدمة المتوقعة.
السؤال الرئيسي هو ما إذا كان الجسم، والنهاية العلوية، والنهاية السفلية قد تمت مطابقتها مع الأحمال المختلفة التي ستتعرض لها طوال عملية التعبئة والتغليف الكاملة.
لماذا يمكن أن تصاب العلب المعبأة ساخنًا بتشوه داخلي في القاع
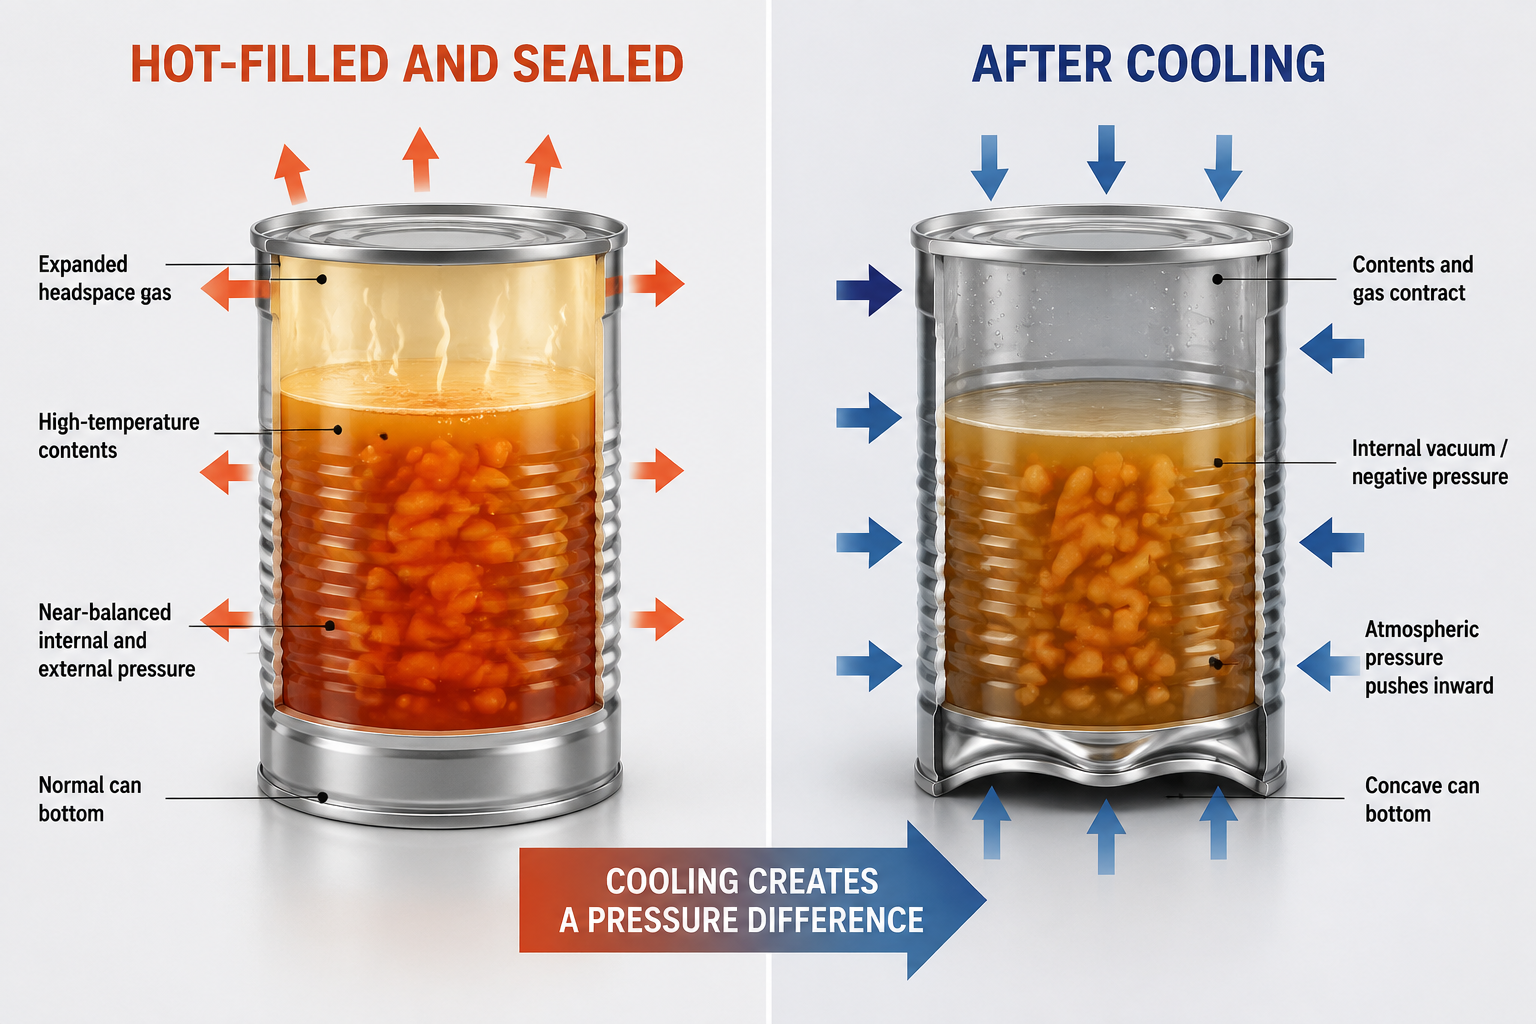
أثناء التعبئة الساخنة، يكون المنتج والفراغ الرأسي داخل العلبة عادةً في درجة حرارة مرتفعة. بعد الختم، يبرد المنتج والهواء في الفراغ الرأسي. مع انكماش المحتويات والغاز الداخلي، ينخفض الضغط داخل العلبة.
يخلق هذا فرق ضغط بين داخل العلبة وخارجها. يعمل الضغط الجوي بعد ذلك على نهايات العلبة. إذا كانت مادة النهاية وهيكلها يتمتعان بمقاومة كافية، تظل العلبة مستقرة. إذا كانت النهاية قريبة من حد تشوهها، فقد تتحرك تدريجيًا إلى الداخل.
قد يُظهر هذا النوع من التشوه عدة خصائص:
- تتحرك مساحة كبيرة نسبيًا من لوحة النهاية إلى الداخل؛
- تصبح حلقات أو أخاديد التقوية مشوهة؛
- التشوه أوسع من علامة صدمة حادة واحدة؛
- تظهر المشكلة بعد التبريد أو تصبح أكثر وضوحًا أثناء النقل؛
- قد تتأثر نسبة فقط من العلب من نفس دفعة الإنتاج؛
- قد يكون التشوه أكثر وضوحًا في النهاية السفلية مقارنة بالنهاية العلوية.
بالمقارنة، غالبًا ما يخلق التأثير الخارجي المباشر انبعاجًا أكثر توطينًا، أو طية مرئية، أو علامة تلامس غير منتظمة.
هذا التمييز مفيد لأنه يساعد في فصل التشوه الهيكلي أو المرتبط بالضغط عن تأثير المناولة البسيط. من الناحية العملية، يمكن أن يوجد كلا العاملين في نفس الوقت: العلبة ذات الهامش الهيكلي المحدود قد تظل مستقرة في الظروف العادية ولكنها تتشوه بعد الاهتزاز أو الحركة المفاجئة أثناء النقل.
مراجعة العلبة النهائية من نمط التشوه
عندما يصبح قاع العلبة مقعرًا، فإن الخطوة الأولى هي تحديد نوع التشوه وتوقيته.
| ملاحظة العلبة النهائية | المجال المحتمل للمراجعة | التحقق الموصى به |
|---|---|---|
| يظهر التشوه الداخلي بعد التبريد بفترة وجيزة | الضغط الداخلي، قوة النهاية، وتشكيل النهاية | التحقق من فراغ العلبة النهائية، سمك النهاية، عمق الغاطس، وشكل اللوحة |
| يزداد التشوه سوءًا بعد الاهتزاز أو الفرملة | الهامش الهيكلي وحمل النقل | مقارنة العينات قبل وبعد النقل أو اختبار الاهتزاز |
| يتأثر جزء فقط من الدفعة | اتساق المواد أو التشكيل | مقارنة العينات حسب دفعة المواد، وردية الإنتاج، والآلة |
| يتركز التشوه حول المركز أو حلقات التقوية | تشكيل لوحة النهاية والأدوات | مراجعة حالة الأدوات، عمق التشكيل، هندسة الأخدود، والارتداد |
| تتصرف النهايتان العلوية والسفلية بشكل مختلف | مواصفات نهاية مختلفة أو ظروف تشكيل | مراجعة مواصفات النهايتين بشكل منفصل |
| التشوه السفلي مصحوب ببيضاوية في الجسم | قوة الجسم، منطقة اللحام، أو حمل التكديس | التحقق من استدارة الجسم، جودة اللحام، دعم البليت، وضغط التكديس |
| التشوه مصحوب بتسرب أو عيوب في الختم | اتساق اللحمة المزدوجة | التحقق من أبعاد الختم، التداخل، الإحكام، التجاعيد، ومركب الختم |
| تظهر المشكلة بشكل رئيسي في المنتجات المعبأة ساخنًا | ظروف التعبئة، الختم، والتبريد | تسجيل درجة حرارة التعبئة، وقت الختم، منحنى التبريد، والفراغ النهائي |
يجب أن يتضمن التحقيق المفيد عينات من عدة مراحل إنتاج:
- العلبة الفارغة قبل التعبئة؛
- العلبة مباشرة بعد الختم؛
- العلبة بعد التبريد؛
- العلبة قبل التحميل؛
- العلبة بعد النقل؛
- علبة مشوهة من الدفعة المتأثرة.
يمكن أن تساعد مقارنة هذه العينات في تحديد ما إذا كانت الحالة قد تطورت بالفعل بعد الختم، أو ظهرت أثناء التبريد، أو أصبحت مرئية فقط بعد التحميل والنقل.
سمك المادة مهم، لكنه ليس العامل الوحيد
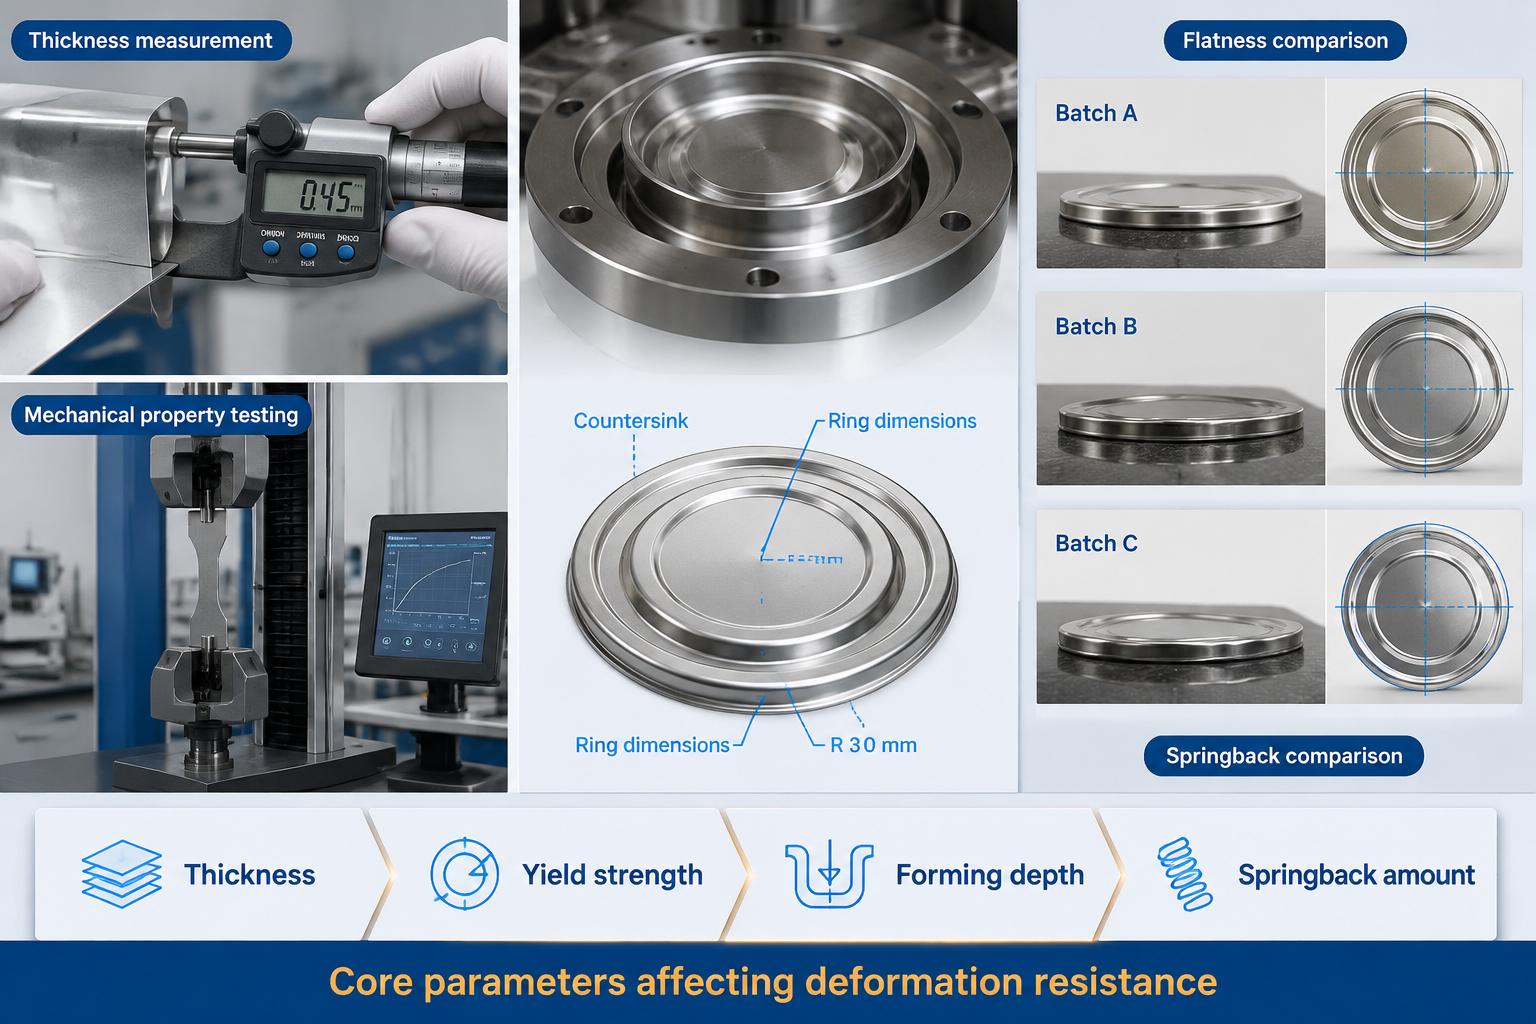
سمك النهاية هو مواصفة مهمة، لكن السمك وحده لا يحدد مقاومة التشوه النهائية لنهاية العلبة. يمكن أن تؤثر درجة الفولاذ، وقوة الخضوع، وقوة الشد، والاستطالة، والصلابة، والتخمير، وأداء التشكيل على النتيجة.
عند مراجعة مواد نهايات العلب، من المفيد التأكيد على:
- السمك الفعلي وتسامح السمك؛
- درجة الفولاذ والخصائص الميكانيكية؛
- حالة الصلابة أو التخمير؛
- عمق التشكيل بعد الختم؛
- حالة حلقات أو أخاديد التقوية؛
- تسطيح النهاية والارتداد؛
- تأثير الطلاء، أو الورنيش، أو مركب الختم؛
- الاتساق بين دفعات المواد؛
- التوافق بين المادة والأدوات المختارة.
قد تبدو مواصفات المادة القريبة من الحد الأدنى للتصميم مقبولة في ظل ظروف العلبة الفارغة أو درجة حرارة الغرفة. ومع ذلك، بعد التعبئة الساخنة والتبريد، تتعرض النهاية لضغط خارجي مستمر. إذا تمت إضافة اهتزاز النقل وحمل البليت، فقد يصبح الاختلاف الطفيف في المادة أو اتساق التشكيل مرئيًا على شكل تقعر في القاع.
في الوقت نفسه، فإن استخدام مادة أكثر سمكًا أو صلابة ليس تلقائيًا أفضل حل. قد تزيد الصلابة المفرطة أو حالة المادة غير المناسبة من خطر تشقق التشكيل، أو عدم كفاية تشكيل الأخدود، أو الارتداد، أو مشاكل تكيف اللحمة المزدوجة.
النهج الأكثر موثوقية هو مطابقة المادة والهيكل مع قطر العلبة، والمنتج، ودرجة حرارة التعبئة، وعملية التبريد، وحالة الختم، وبيئة النقل.
جودة اللحمة المزدوجة يمكن أن تؤثر أيضًا على حالة حمل العلبة
على الرغم من أن المشكلة المرئية قد تكون موجودة في القاع، إلا أنه يجب أيضًا مراجعة اللحمة المزدوجة. يعمل جسم العلبة، والنهاية، ومركب الختم، واللحمة المزدوجة معًا كنظام تغليف مغلق واحد.
إذا كانت أبعاد الختم أو حالة الختم غير متناسقة، فقد يختلف الضغط الداخلي وأداء الختم للعلبة. يمكن أن يغير هذا طريقة استجابة النهايات والجسم أثناء التبريد والنقل.
قد تشمل فحوصات الختم المهمة:
- أبعاد الختم للعملية الأولى والعملية النهائية؛
- عرض الختم، وسمكه، والغاطس؛
- تداخل خطاف الجسم وخطاف الغطاء؛
- إحكام الختم وحالة التجاعيد؛
- توزيع مركب الختم ومعالجته؛
- إعدادات ظرف الختم والبكرات؛
- سرعة وضغط الختم؛
- الاختلافات بين الآلات والورديات وخطوط الإنتاج.
قد لا يكون الفحص البصري وحده كافيًا. بالنسبة للعلب المتأثرة، يمكن أن يوفر تحليل تفكيك الختم معلومات أكثر فائدة حول الحالة الفعلية لنظام الإغلاق.
يجب مراجعة ظروف النقل كجزء من النظام بأكمله
قد يعرض النقل لمسافات طويلة العلب لعدة أنواع من الأحمال الخارجية:
- الفرملة والتسارع المفاجئ؛
- أسطح الطرق غير المستوية؛
- اهتزاز المركبة المستمر؛
- حركة الحاوية في البحر؛
- صدمات التحميل والتفريغ؛
- ضغط تكديس البليت؛
- تغيرات درجة الحرارة؛
- الضغط الموضعي من التغليف غير المستقر.
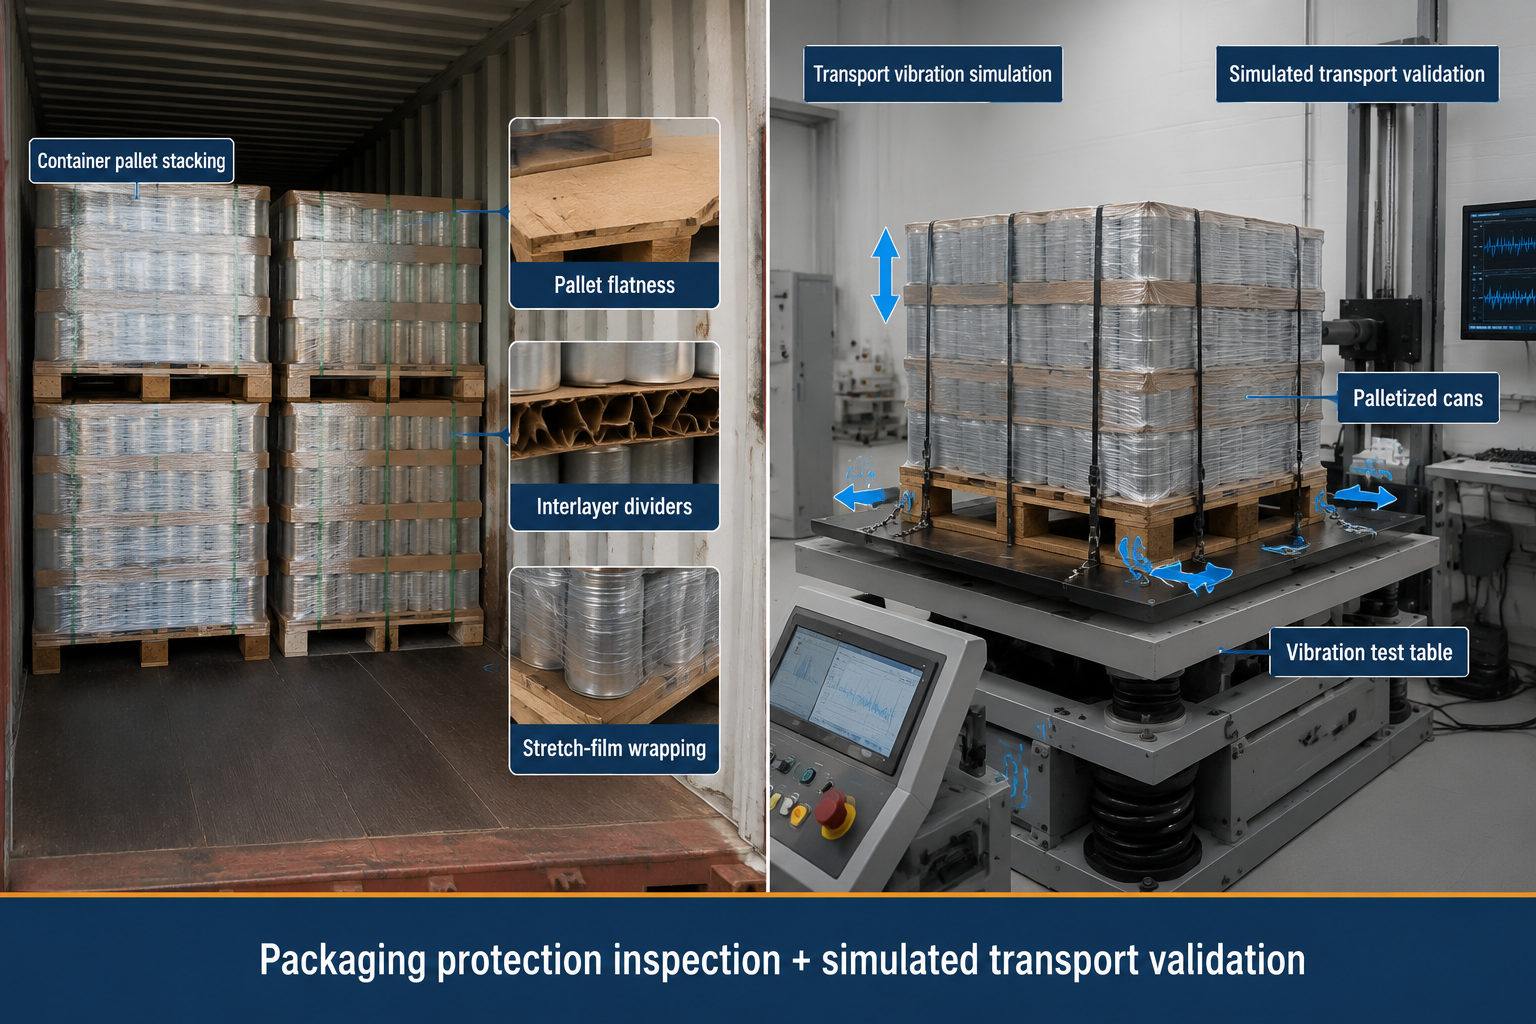
يجب أيضًا التحقق من ظروف التغليف التالية:
- ما إذا كانت قاعدة البليت مسطحة ومدعومة بشكل كافٍ؛
- ما إذا كانت العلب مرتبة بشكل متساوٍ؛
- ما إذا كانت الفواصل والطبقات البينية توفر دعمًا كافيًا؛
- ما إذا كان فيلم التمدد مطبقًا بشكل متسق؛
- ما إذا كان ارتفاع التكديس مناسبًا؛
- ما إذا كانت هناك فجوات كبيرة داخل الحاوية؛
- ما إذا كانت العلب قد تم تبريدها بشكل كافٍ قبل التعبئة؛
- ما إذا كان الحمولة مؤمنة ضد الحركة.
ومع ذلك، فإن تحسين ظروف النقل لا ينبغي أن يحل محل مراجعة الأداء الهيكلي للعلبة نفسها. إذا ظهر نفس النوع من التشوه في ظل مركبات أو طرق أو ظروف شحن مختلفة، فقد يكون من المفيد مراجعة المادة، وتصميم النهاية، وعملية التشكيل، وظروف الضغط الداخلي معًا.
طريقة تحقق عملية من ثلاث مراحل
بالنسبة لعلب الطعام المعبأة ساخنًا والتي تظهر تشوهًا في القاع، يمكن أن تساعد المقارنة المكونة من ثلاث مراحل في جعل التحقيق أكثر موضوعية.
المرحلة الأولى: الفحص بعد الإنتاج التحقق من مظهر النهاية، واستدارة جسم العلبة، وأبعاد اللحمة المزدوجة، وحالة الإغلاق العامة مباشرة بعد الإنتاج.
المرحلة الثانية: الفحص بعد التبريد تسجيل درجة حرارة المنتج، والفراغ الداخلي، وشكل لوحة النهاية، وأي علامات مبكرة على الحركة الداخلية أو تشوه الأخدود.
المرحلة الثالثة: الفحص قبل وبعد النقل مقارنة العينات قبل التحميل مع العينات بعد النقل الفعلي أو محاكاة التكديس والاهتزاز. يجب أن تشمل المقارنة كلاً من العلب الطبيعية والعلب المتأثرة من نفس فترة الإنتاج.
يساعد هذا النهج في فصل الظروف التي تنشأ أثناء الإنتاج عن تلك التي تصبح مرئية أثناء التبريد أو التعبئة أو النقل.
تحسين التواصل بين فرق المواد وصناعة العلب
العديد من مشاكل تشوه العلب يسهل منعها عندما يؤكد مورد المواد، وصانع العلب، ومصنع المواد الغذائية على ظروف التشغيل الرئيسية في مرحلة مبكرة.
المعلومات التالية مفيدة بشكل خاص:
- قطر العلبة وارتفاعها؛
- مواصفات مادة الجسم والنهاية؛
- نوع المنتج ودرجة حرارة التعبئة؛
- الفراغ الرأسي والفراغ المتوقع؛
- ظروف الختم والتبريد؛
- متطلبات اللحمة المزدوجة؛
- نمط البليت وارتفاع التكديس؛
- مسافة النقل والطريق؛
- طريقة تحميل الحاوية؛
- أي ملاحظات سابقة عن التشوه أو التسرب.
لا تتطلب هذه المعلومات بالضرورة تغييرًا كبيرًا في عملية الإنتاج. في كثير من الحالات، تسمح ببساطة بمراجعة كل مواصفة في السياق الصحيح وتساعد في تجنب استخدام ترتيب مواد عام عبر أشكال علب أو ظروف تعبئة مختلفة.
الاستنتاج
قد يكون تقعر القاع بعد نقل علب الطعام المعبأة ساخنًا مرتبطًا بالفرملة، أو اهتزاز الطريق، أو التكديس، أو المناولة. ومع ذلك، فإن احتمالية التشوه تتأثر أيضًا بالهامش الهيكلي للعلبة، والضغط الداخلي بعد التبريد، ومادة النهاية، وحالة التشكيل، وجودة اللحمة المزدوجة، وطريقة التعبئة.
لا يتعرض بالضرورة جسم العلبة ثلاثية القطع، ونهايتها العلوية، ونهايتها السفلية لنفس الأحمال. لذلك يجب تقييم سمك المادة، ودرجة الفولاذ، والصلابة، وهيكل التشكيل، وظروف الختم وفقًا لشكل العلبة الفعلي وعملية التعبئة.
العلبة التي تبدو طبيعية قبل التعبئة أو مباشرة بعد الإنتاج قد لا تزال تتعرض للتشوه لاحقًا عندما تتعرض لتغيرات الضغط المرتبطة بالتبريد، وأحمال البليت، والاهتزاز، والنقل لمسافات طويلة.
لهذا السبب، فإن مراجعة نمط التشوه والوقت الذي يظهر فيه لأول مرة يمكن أن توفر غالبًا معلومات أكثر فائدة من التركيز على حدث نقل واحد. يمكن أن يساعد التقييم الكامل للمواد، وهيكل العلبة، وظروف المعالجة، وجودة الختم، والتبريد، والخدمات اللوجستية في تحديد العوامل المساهمة الحقيقية وتحسين استقرار الإنتاج المستقبلي.
بالنسبة لعلب الطعام، وعلب المشروبات، وتطبيقات التغليف المعدني الأخرى، يمكن أن يساعد التواصل المبكر بين مورد المواد، وصانع العلب، ومصنع المنتج النهائي في تأكيد المواد والهيكل الأكثر ملاءمة قبل الإنتاج الضخم. وهذا يدعم أداءً أكثر اتساقًا من التعبئة وحتى التسليم النهائي.
Related News
Other news you might be interested in
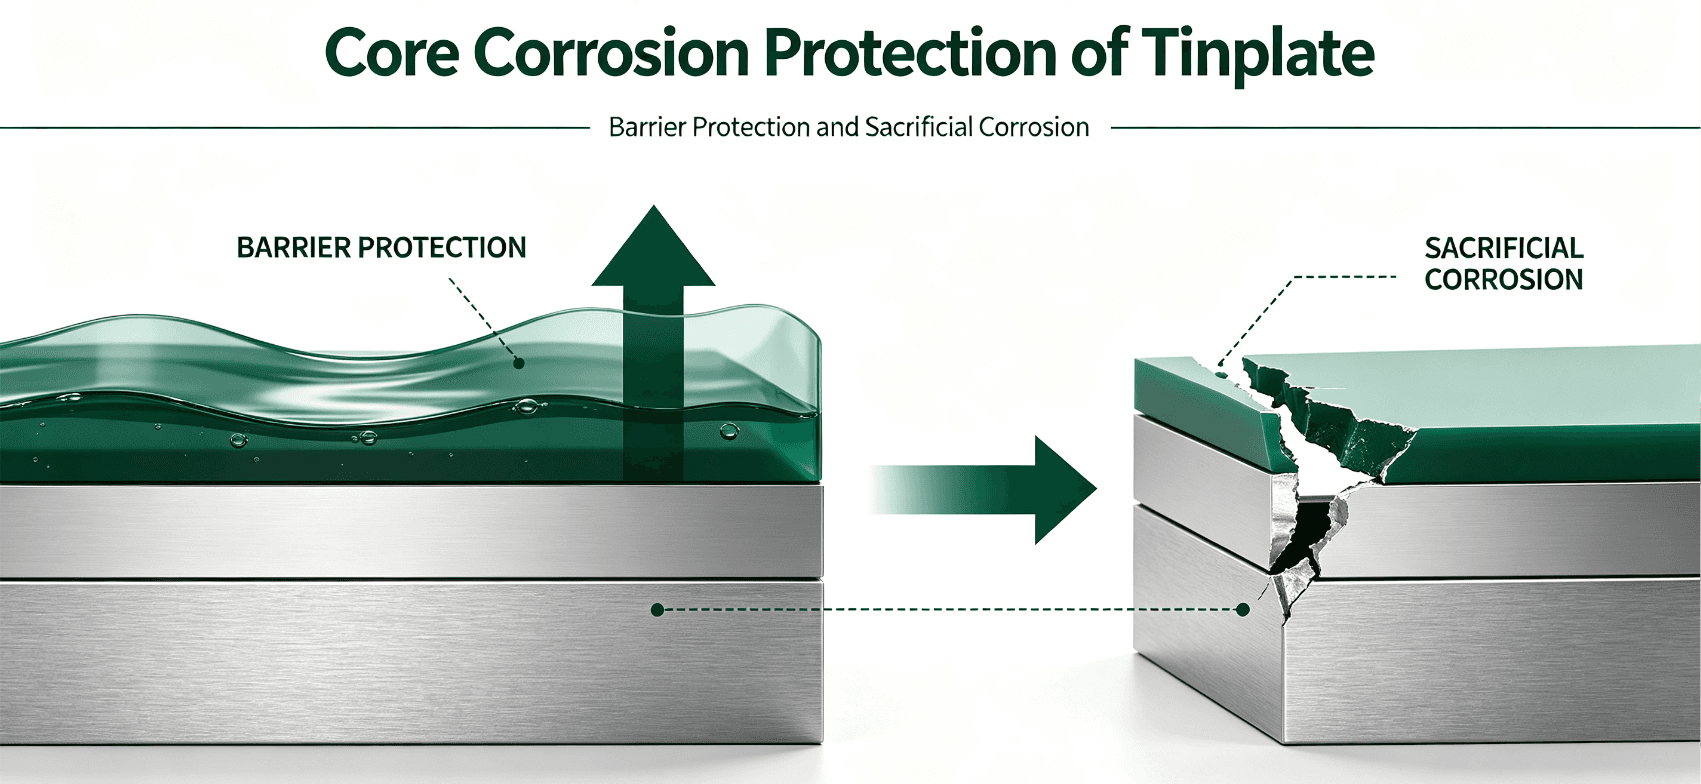
Sacrificial Corrosion & Barrier Protection: Core Anti-Corrosion Principle of Tinplate
The service life and storage safety of metal food cans largely depend on the anti-corrosion performance of packaging materials. As the most widely used substrate for food cans and general metal containers, ETP electrolytic tinplate adopts two core anti-corrosion mechanisms: barrier protection and sacrificial anode protection. These two protection systems work together to ensure stable corrosion resistance in complex food filling and high-temperature sterilization environments.

Sulfuration Black Spot Analysis: Material Causes and Solutions for Food Cans
Sulfuration black spots inside food cans are one of the most common quality puzzles for can manufacturers. Many factories mistakenly attribute the problem to coating or sterilization process issues. In fact, most recurring sulfuration discoloration stems from **incorrect metal substrate selection and surface passivation defects. This article professionally analyzes the essential material causes of can sulfuration black spots, clarifies the performance differences between ETP tinplate and TFS tin-free steel in anti-sulfur scenarios, and provides targeted, actionable solutions for mass can production.
Want to know more?
Get in touch with us for more information about our services and products.