اختيار الصفيح لعلب المذيبات والمواد الكيميائية: قائمة الطلاء والتوافق
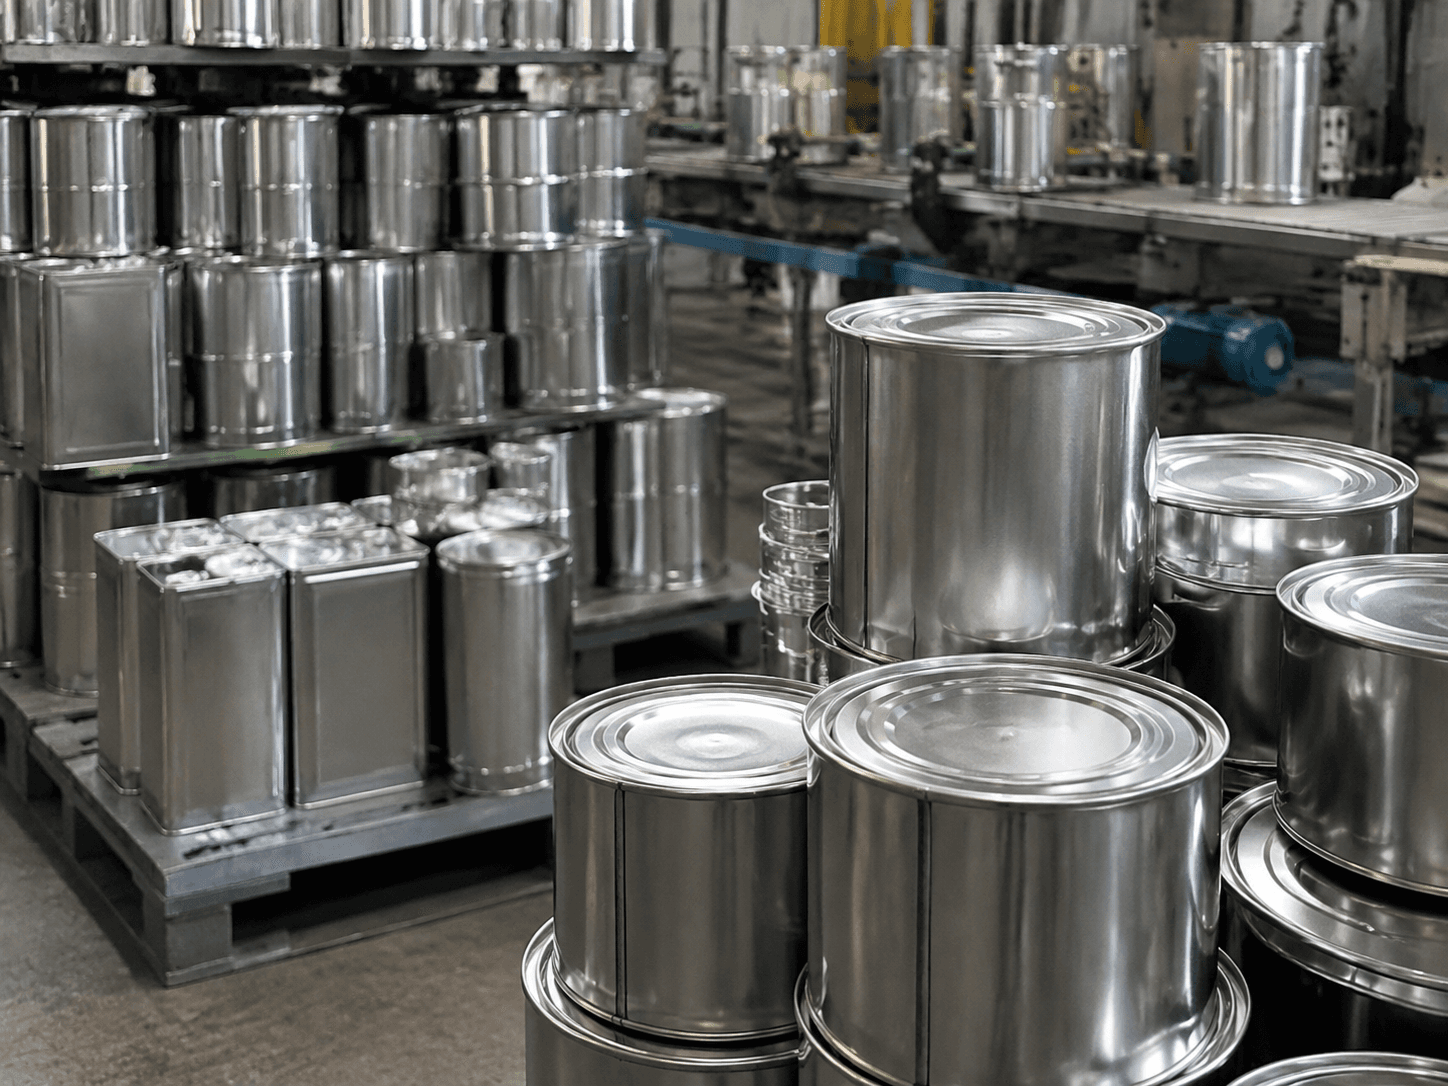
ألواح الصفيح تُستخدم على نطاق واسع في علب الدهان، وعلب الطلاءات، وحاويات المواد اللاصقة، ومواد التشحيم، ومنتجات التنظيف، وغيرها من العبوات المعدنية الصناعية. ومع ذلك، بالنسبة لهذه التطبيقات، لا ينبغي للمشترين اختيار المواد بناءً على السُمك أو السعر فقط.
المنتج المعبأ، ونظام المذيب، والطلاء الداخلي، وهيكل العلبة، وعملية التعبئة، كلها تؤثر على ما إذا كان حل الصفيح مناسبًا. قد لا تكون المادة التي تؤدي أداءً جيدًا لطلاء مائي أو منتج زيتي معين هي الخيار الصحيح لمذيب قوي، أو مادة كيميائية حمضية، أو تطبيق طويل التخزين.
بالنسبة لمصنعي العلب ومشتري العبوات الصناعية، فإن نقطة البداية العملية هي تحديد المنتج المعبأ وعملية الإنتاج قبل تأكيد مواصفات الصفيح.
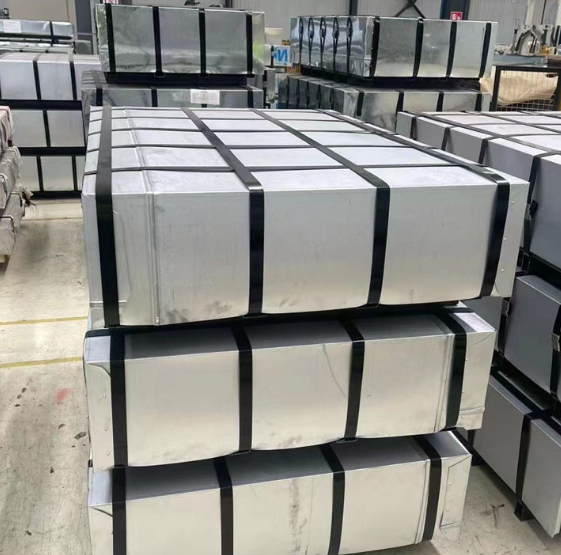
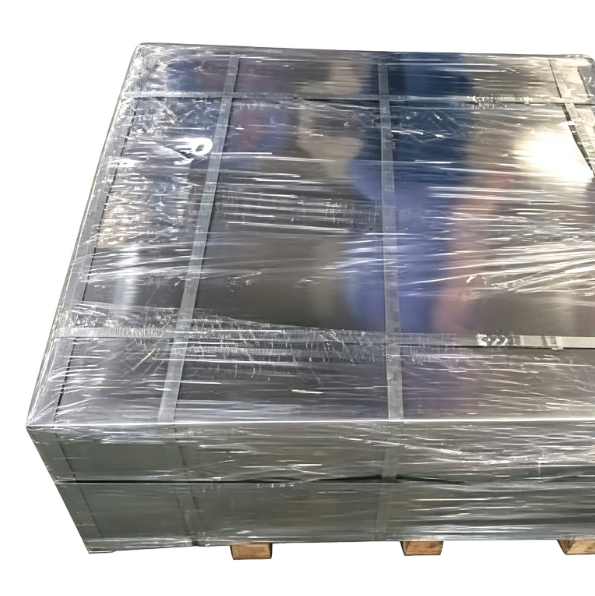
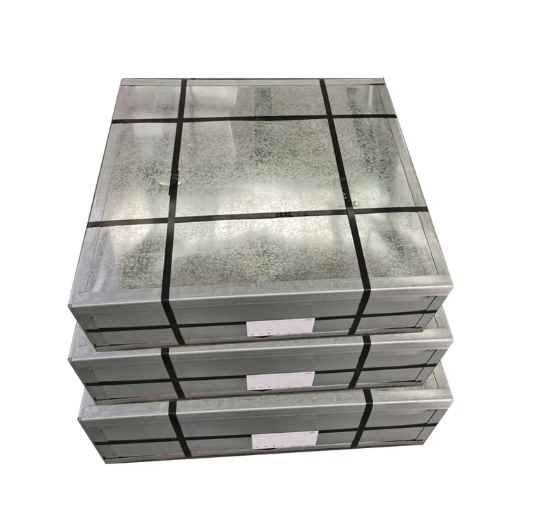
ألواح الصفيح المقطوعة حسب الطول وألواح القطع الملفوفة يمكن توريدها لطباعة الألواح، والختم، وإنتاج جسم العلبة. بالنسبة لخطوط الإنتاج المستمرة، قد يكون لفائف ألواح الصفيح الفولاذية هي صيغة التوريد الأكثر ملاءمة.
لماذا تحتاج علب المواد الكيميائية إلى مزيد من تأكيد المواد
العلب الصناعية لا تقوم فقط بحفظ المنتج. بل يجب أن تتحمل التشكيل، واللحام أو الخياطة، والتعبئة، والتخزين، والتكديس، والنقل دون حدوث تآكل، أو تسرب، أو مشاكل في المظهر يمكن تجنبها.
عند شراء ألواح الصفيح لعلب المواد الكيميائية، يجب على المشترين أولاً مراعاة:
- ما إذا كان المحتوى مائيًا، أو زيتيًا، أو قائمًا على المذيبات، أو متفاعلًا كيميائيًا
- فترة التخزين المتوقعة وظروف المستودع
- ما إذا كانت العلبة تحتوي على ورنيش داخلي أو طلاء واقٍ
- قطر العلبة، وارتفاعها، وهيكل الجسم، وتصميم الأطراف
- ما إذا كان خط الإنتاج يستخدم اللحام، أو الختم، أو السحب، أو طباعة الألواح
- المظهر المطلوب للعلبة النهائية، خاصة بالنسبة للتغليف المطبوع للبيع بالتجزئة
الصفيح يوفر القوة، وأداء التشكيل، وسطحًا معدنيًا قابلًا للطباعة. ومع ذلك، فإن أداء التغليف النهائي يعتمد على النظام الكامل، بما في ذلك الركيزة، والطلاء، وعملية صنع العلبة، والمنتج المعبأ.
توافق الطلاء الداخلي هو نقطة تفتيش رئيسية
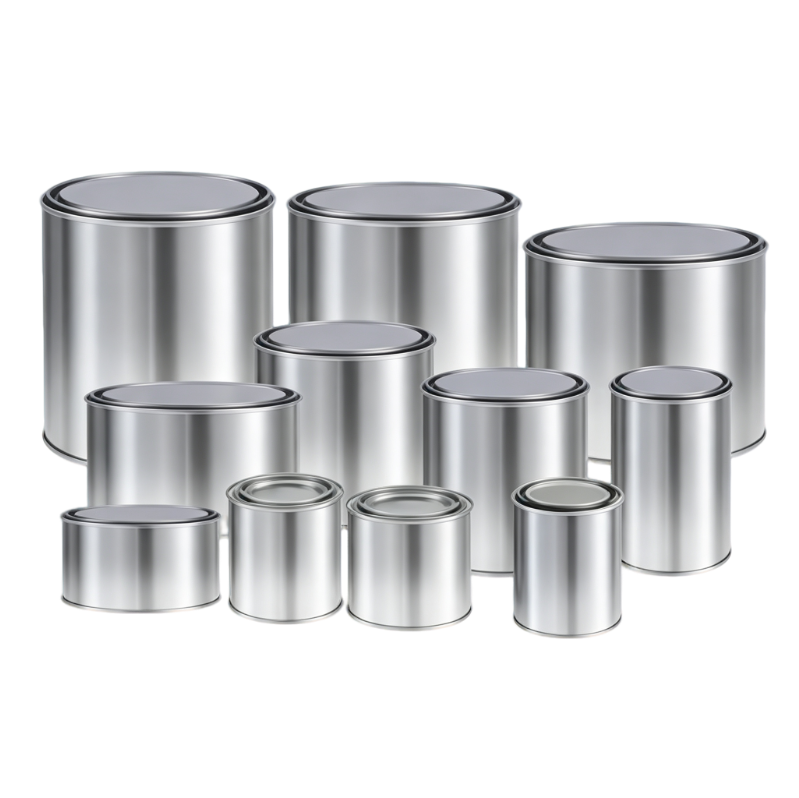
بالنسبة للمذيبات، والمواد الكيميائية، والدهانات، والطلاءات، ومنتجات التنظيف، قد يحتاج الجزء الداخلي من العلبة إلى ورنيش واقٍ مناسب. الغرض منه هو المساعدة في تقليل الاتصال المباشر بين المنتج وسطح المعدن حيثما تتطلب التطبيقات ذلك.
لا يمكن اختيار الطلاء الصحيح بناءً على وصف عام مثل "مقاوم للمواد الكيميائية". يجب تقييم التوافق مع المنتج المعبأ الفعلي وظروف استخدامه.
قبل تأكيد المادة، يجب على المشترين مشاركة أكبر قدر ممكن من المعلومات ذات الصلة، بما في ذلك:
- فئة المنتج وخصائصه الكيميائية الرئيسية
- ما إذا كان المنتج يحتوي على ماء، أو زيت، أو كحول، أو مذيب، أو مكونات نشطة أخرى
- درجة حرارة التعبئة وطريقة التعبئة
- مدة الصلاحية المتوقعة
- ما إذا كان المنتج سيُخزن في ظروف حارة، أو رطبة، أو ساحلية
- مادة العلبة الحالية والطلاء الداخلي، إذا كانت هناك مواصفات موجودة
- أي مشكلة سابقة تتعلق بالتآكل، أو تغير اللون، أو الالتصاق، أو التسرب
غالبًا ما تكون التجربة باستخدام هيكل العلبة المقصود، ونظام الورنيش، والمنتج المعبأ هي الطريقة الأكثر عملية لتقليل عدم اليقين قبل الطلب المتكرر أو بالجملة.
خصائص الصفيح التي تؤثر على إنتاج العلب
يجب أن يدعم اختيار المواد المعالجة المستقرة بالإضافة إلى توافق التغليف. يجب تأكيد العوامل التالية لكل مشروع علبة كيميائية.
| البند | ما يجب على المشترين تأكيده |
|---|---|
| شكل المادة | لفائف، ألواح، ألواح مقطوعة حسب الطول، أو ألواح قطع ملفوفة |
| السُمك | بناءً على حجم العلبة، والقوة المطلوبة، وطريقة التشكيل، وعائد المادة |
| الصلادة | الصلادة المناسبة للثني، واللحام، والختم، والتخريز، أو تشكيل الأطراف |
| طلاء القصدير | متطلبات الطلاء وفقًا للحماية من التآكل والتطبيق النهائي |
| تشطيب السطح | حالة السطح المطلوبة للورنيش، والطباعة، والمظهر النهائي |
| حجم اللوح أو عرض اللفة | مطابق لتخطيط جسم العلبة أو أداة الختم للتحكم في الفاقد |
| الطلاء الداخلي | نوع الطلاء وتوافقه مع المنتج المعبأ |
| عملية الإنتاج | ظروف الطباعة، والورنيش، واللحام، والختم، والتشكيل، والخياطة، أو المعالجة |
| التعبئة | متطلبات الحماية من الرطوبة، وحماية الحواف، وتعبئة التصدير |
| الكمية والتسليم | طلب تجريبي، حجم متكرر، ميناء الوجهة، والمهلة الزمنية المطلوبة |
بالنسبة للعلب الصناعية المطبوعة، فإن جودة السطح والتصاق الطلاء مهمان أيضًا. قد تكون ألواح ETP/TFS المطلية والمطبوعة ذات صلة عندما يتطلب المشروع ألواحًا معدنية معالجة مسبقًا أو مطبوعة.
يجب أن يتطابق الخيار المناسب مع عملية الطباعة، ونظام الطلاء، وتصميم العلبة النهائي للمشتري.
الصفيح أم TFS: لا تختار بناءً على تكلفة المادة فقط
يمكن استخدام كل من الصفيح و TFS في التغليف المعدني الصناعي، لكن لهما خصائص سطحية ومتطلبات طلاء مختلفة. غالبًا ما يُنظر إلى TFS للتطبيقات التي يكون فيها التصاق الدهان أو الورنيش مهمًا، بينما يظل الصفيح مستخدمًا على نطاق واسع للعديد من أجسام العلب ومكونات التغليف.
الاختيار المناسب يعتمد على تصميم العلبة المحدد ونظام الطلاء الكامل. يجب على المشترين تجنب استبدال مادة بأخرى بناءً على تكلفة المادة الخام فقط، خاصة عندما يؤثر التغيير على الختم، أو اللحام، أو الحماية من التآكل، أو المظهر المطبوع.
بالنسبة للمشاريع التي تستخدم TFS، يمكن مراجعة لفائف ألواح TFS وألواح القطع الملفوفة TFS وفقًا لصيغة التوريد المطلوبة ومسار المعالجة.
معلومات يجب تقديمها للحصول على توصية بالمادة
للحصول على عرض أسعار أكثر فائدة وتوصية بالمادة، يرجى إرسال:
- التطبيق النهائي: علبة دهان، علبة طلاء، علبة لاصق، علبة مادة تشحيم، علبة منتج تنظيف، أو أي حاوية صناعية أخرى
- رسم العلبة، القطر، الارتفاع، وهيكل الجسم/الأطراف
- شكل التوريد المطلوب للصفيح أو TFS
- السُمك، والصلادة، ووزن الطلاء، وتشطيب السطح، إن وجدت
- حجم اللوح، عرض اللفة، أو تخطيط الفراغ
- متطلبات الطباعة والورنيش الداخلي
- معلومات المنتج المعبأ وظروف التخزين المتوقعة
- الكمية التجريبية، الطلب الشهري، ميناء الوجهة، وتاريخ التسليم المستهدف
---
Related News
Other news you might be interested in
Deep Drawing Cracking Dilemma: How Tinplate Hardness and Elongation Affect Can Forming
Deep drawing cracking is one of the most common mechanical defects in DRD two-piece cans and complex shaped metal containers. Most stamping failures are not caused by mold parameters or lubrication issues, but by mismatched tinplate hardness and insufficient elongation. Unreasonable material temper selection will lead to edge cracking, body tearing and high scrap rate during high-speed continuous forming.

Tinplate Coating Peeling Risk Analysis and Avoidance Under High-Temperature Retort Sterilization
High-temperature retort sterilization is an essential process for shelf-stable food cans. However, long-term high-temperature and high-pressure environments easily cause coating blistering, delamination and peeling on the inner wall of metal cans. Many can manufacturers attribute coating failure solely to lacquer quality or baking process. In fact, **tinplate substrate performance, surface condition and material matching** are the core hidden causes of most high-temperature coating peeling problems. This article professionally analyzes the root causes of tinplate coating peeling under retort conditions, explains the difference in high-temperature resistance between ETP tinplate and TFS steel, and summarizes practical and operable avoidance solutions for mass production.
Want to know more?
Get in touch with us for more information about our services and products.